本文へスキップ
製造能力 / CNC加工

CNCフライス盤加工

フライス盤加工は、旋盤加工では対応できない部品 — ブラケット、プレート、ハウジング、複数方向に面を持つ部品 — を製造するための加工方法です。旋盤加工の生産能力が寧波と無錫に集中しているのに対し、フライス盤加工の能力は提携生産拠点のある泰興に集中しており、レーザー切断、板金成形、溶接と同じ生産フローで処理されます。

8提携泰興拠点のCNCマシニングセンタ
ISO 9001:2015証書番号 11425Q49262R0S · 寧波生産拠点の住所
SGS評価済み泰興生産拠点 · レポート番号 482195455_P+T
鋼材在庫寧波の自社工場で実証された加工精度
01 / 加工の基礎

CNCフライス盤加工とは?


CNCフライス盤加工は、複数の刃を持つ回転フライスカッターが、治具に固定(または角度設定)されたワークから材料を除去する除去加工プロセスです。旋盤加工の鏡像にあたります:フライス盤加工では工具が回転し、ワークは固定されたままです一方、旋盤加工ではワークが回転し、工具は固定されたままです。

この違いこそが、フライス盤加工の対応範囲の広さを生み出しています。ワークを回転させる必要がないため、形状は円形である必要もありません。フライス盤は上面や側面から、さらには第4軸や治具の打ち直しによって追加の面からもアプローチでき、図面が求める箇所に平面、ポケット、スロット、輪郭形状、穴を加工します。

一般的なCNCマシニングセンタは少なくとも3つの直線軸(X、Y、Z)を制御し、工具の自動交換に対応するため、機械と工具が対応している範囲で、ワークを動かさずに1回の段取りで面削、ポケット加工、穴あけ、ねじ切りを行うことができます。段取りが少ないほど、1回の工程で加工された部位同士の寸法関係は保たれます。2回目の段取りを要する部位は、ワークの再固定精度に依存します。個々の機械の軸構成や工具収容能力は、図面レビューの際にお客様の部品の要件に照らして確認します。

フライス加工の代表的な形状には、平面や段付き面、ポケットやスロット、輪郭面や3D曲面、穴あき・ねじきり穴パターン、ボスやリブ、複数の面に部位を持つ取付けフランジなどがあります。

02 / 工程の選定

フライス盤加工か旋盤加工か? 図面を正しく読む


両工程は競合ではなく補完関係にあり、お受けする図面のほとんどは、製造フローのどこかで両方の加工を必要とします。

丸くない部品にはフライス盤加工が有利です。 ブラケット、プレート、ハウジングなど、面が異なる方向を向く部品には、回転の軸となる自然な軸がありません。工具が周囲を動く間、ワークを固定しておく必要があります。部品をテーブルに平置きした姿を思い浮かべられるなら、それはほぼ間違いなくフライス加工品です。

回転体には旋盤加工が有利です。 軸、ブッシュ、ねじ入りスリーブ、スペーサー — すべての部位が1本の中心軸に対して同心である部品は、フライス加工よりもはるかに効率的に旋盤加工できます。回転するワーク自体が位置決めの役割を果たし、フライス盤なら複数回の段取りを要する作業を1度で済ませられるからです。

実際の部品の多くは、両方の加工を順番に必要とします。 スパナ用の平面や主軸から外れた横穴が必要な旋削スタッドは、旋盤加工の後にフライス加工の二次工程に回されます。逆に、ブッシュ用の座ぐり穴を持つフライス加工のブラケットは、マシニングセンタ上で中ぐり(旋盤式の穴加工)を行います。こうした工程の振り分け — そして正しい順序 — は、図面レビューで当社が確認する事項であり、現場に丸投げするものではありません。

部品について自問すべき質問向いている工程
1本の中心軸の周りに断面形状を回すことで表現できるか?旋盤加工
異なる方向を向く平面があるか?フライス盤加工
平面にボルトパターンで他の部品に取り付くか?フライス盤加工
主要部位が1軸上の内径・外径・ねじのいずれかか?旋盤加工
ポケット、スロット、輪郭形状が必要か?フライス盤加工
実務上の目安: 平面、ポケット、スロット、複数方向を向く部位が必要な部品には、フライス盤加工が自然な主工程になります。回転体であれば、旋盤加工の方が通常は効率的です。両方を要する部品も多く、工程の振り分けは図面レビューで確定します。
03 / 生産ルート

SYZのCNCフライス盤加工


主ルート

江蘇省泰興

当社と緊密な提携関係にある泰興の生産拠点は、構造部材および板金加工が集中する場所であり、マシニングセンタはその能力の中核です。同拠点では、レーザー切断、成形、ロボット溶接、塗装の各設備とともに、CNCマシニングセンタ8台(VL-12i モデル4台、CNC i5T5.2 4台)を稼働させています。同拠点は独自設備を備えた独立した法人格を持ち、当社は「当社の工場」と呼ばず、あえてそのように説明しています。

8CNCマシニングセンタ
4生産ライン
5,313 m²生産面積
60日標準納期 · サンプル45日
拠点の範囲: 泰興は提携生産拠点であり、SYZ自体の法人格ではありません。同拠点のCNCフライス盤加工能力は、同じ敷地内にあるレーザー切断、成形、ロボット溶接、塗装の各設備と連携して運用されます。

同拠点は床面積5,313平方メートル、4つの生産ラインに32名のスタッフを擁し、Alibaba.comのVerified SupplierプログラムにおいてSGSによる現地審査を受けています(レポート番号 482195455_P+T、有効期限2026年11月17日)。

サブルート

寧波 + 無錫

寧波の自社工場と提携の無錫拠点では、それぞれ1台のマシニングセンタを追加で稼働しています。実際には、この能力は主に旋削主体の部品のフライス加工部位 — スパナ用の平面、横穴、キー溝など — に使われます。本格的なフライス加工品はフライス加工量が多くなり、1サイト1台では他の作業と合わせて処理しきれないため、完全なフライス加工品は泰興ルートに回されるのが一般的です。

2寧波 + 無錫のマシニングセンタ
1 + 1各サイトに1台
20日寧波ルートのサンプル納期
30日寧波ルートの標準生産
典型的な用途: 部品が主に旋削された胴部に1〜2か所のフライス加工部位を持つ構成であれば、旋盤ラインで生産され、そこでフライス加工が行われるのが一般的です。正確な工程は図面レビューで確定します。

寧波の施設は当社自身の生産工場です。無錫は独自設備を持ち、外注を行わないプロセスを文書化した緊密な提携生産拠点です。当社は能力を単一の無差別な工場として提示するのではなく、個別の注文にどのルートが使われるかを明示します。

図面レビュー→材料 + 基準方式→泰興 / サブルート→検査 + 後工程

自社工場および提携拠点に加えて、寧波・泰州エリアで専門加工をカバーする審査済みのパートナー工場約30社と連携しています。お客様の部品がどのルートを通るかは、図面レビューの際に確定いたします。

04 / 部品ファミリー

CNCフライス盤加工の用途


01

構造・取付け金物

ブラケット、取付けプレート、ヨークプレート、クレビスマウント、シャックルマウント、U字ブラケット、トーションアームストッパー、機械加工した合わせ面を持つ溶接準備治具など。

02

ハウジング・エンクロージャ

軸受ハウジング、センサーエンクロージャ、ギアボックスやポンプのハウジング、コネクタシェル、複数の加工面を持つ計器ボディなど。

03

自動車・オフロード構造部品

コントロールアーム、サスペンションリンク、スタビライザーマウント、スキッドプレート用ブラケット、シャシ補強プレートなど。

04

流体・空圧コンポーネント

バルブボディ、マニホールドブロック、シリンダ取付けブロック、複数のポート面を持つ継手アダプタプレートなど。

05

治具・ジグ・工具

検査治具、溶接ジグ、穴あけジグ、位置決めプレートなど、最終製品として販売されるのではなく生産で使用されるものです。

06

産業オートメーション用ハードウェア

センサー取付けプレート、ケーブル管理ブラケット、安全ガードパネルのフレーム、アクチュエータ取付けブロックなど。

当社の自社製品ラインでよくフライス加工される材料: 軟鋼・炭素鋼、4130クロモリ合金鋼、6061アルミニウム、304/316ステンレス鋼。カスタム部品の材料は、図面・荷重経路・アセンブリに必要な仕上げやコーティングに基づいて確定します。外見から推測することはありません。
05 / 製品例

自社製品ラインの機械加工コンポーネント


ヨークプレートCustom machined steel yoke plate with milled slot and mounting holes
構造金物

カスタムヨークプレート

プレートの輪郭、ピン用スロット、取付け穴パターンは、すべて平板材から1回の段取りでフライス加工され、スロットが取付け面に対して直角に保たれます。

クレビスブラケットMild steel clevis link bracket for rod end mounting with milled clevis slot
ロッドエンド用マウント

クレビスリンクブラケット、ロッドエンド用マウント

クレビスの耳部、ピン穴、ベース取付け面をマシニングセンタで加工することで、スロットの平行度とピン穴の取付け面への垂直度が保たれます。

シャックルマウントWeld-on shackle clevis mount bracket with machined pin slot
溶接取付け金物

カスタム溶接式シャックル・クレビスマウント

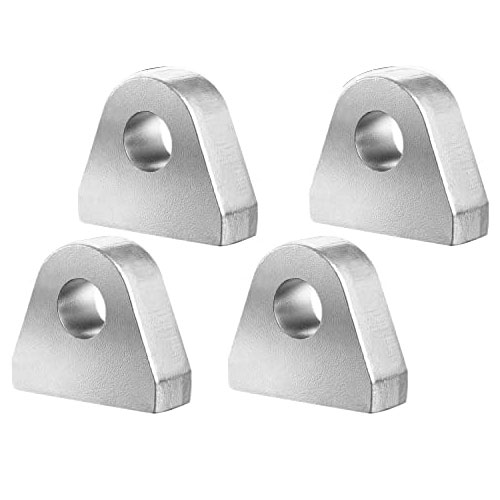
溶接準備面を切削する前に、棒材または板材から機械加工します。スロットとピン穴を同一基準に保つことで、溶接後もシャックルがスムーズに可動します。

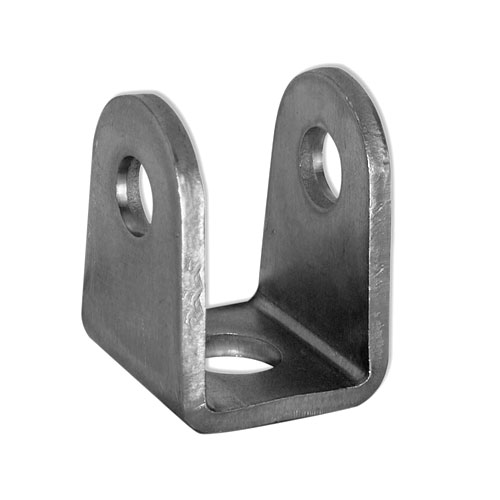
U字ブラケットMachined steel U-bracket clevis with parallel mounting arms
ゴルフカート用途

U字クレビスブラケット、ゴルフカート用途

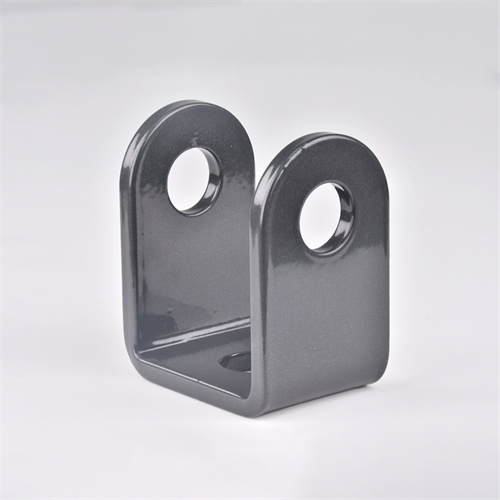
2本の平行アームと、それらの位置合わせされたピン穴は一緒にフライス・穴あけ加工されるため、ブラケットは引っかかりなくピンを受け入れます。

トーションストッパーMachined torsion bar stop block for sprint car suspension
オフロード金物

スプリントカー用トーションバーストッパー

取付け面、ストッパー形状、貫通穴を一体で加工するため、シャシにボルト締めした後もストッパーは平面で直角に収まります。

ベアリングブラケットMachined bracket arm hardware for glider bearing mounting
ベアリング金物

グライダー ベアリングアームブラケット金物

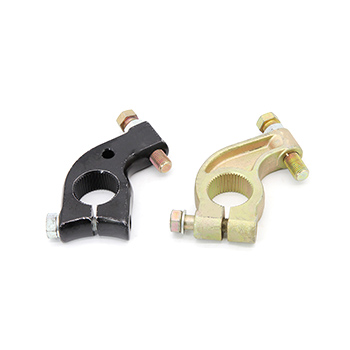
アームの輪郭、穴、取付け穴パターンを1回の段取りで加工するため、ベアリング穴が取付け面に対して整列します。

カタログにないブラケットやハウジングが必要ですか? 図面をお送りください。

06 / 品質管理

フライス加工品の品質管理方法


フライス加工品は、複数の面同士が正しい位置関係を保つことに依存するため、旋削品よりも誤差が累積するリスクが高くなります。管理の対象は完成品だけでなく、治具と初品に置かれます。

01

入荷材料

板材、棒材、ビレット材は、生産へ投入する前に材料証明書と照合して確認します。

02

工程文書

提携の泰興拠点では、文書化された作業標準、品番ごとに定義された工程フロー、生産管理システム、サプライヤー評価プログラムに基づいて運用しています。

03

初品

新しい治具での最初の部品は、ロット開始前に図面と照合して検査します。単一面の検査では見落とされる部位間の位置関係も含まれます。

04

工程内・最終検査

製品と注文に応じて、完成品は全数検査、抜き取り検査、または顧客指定の検査計画に従います。

05

是正処置

品質問題が発生した場合には、文書化された是正・予防処置の手順を適用します。

07 / 生産性を考慮した設計

フライス加工を前提にした設計:提出すべきものとコストを左右する要因


お問い合わせ時にご提出いただくもの

  • 寸法と公差を記した2D図面または3Dモデル
  • 材料および必要な証明書
  • 機能面の表面粗さ要件
  • 基準方式(部位間の関係に影響する場合)
  • 数量と希望納期
  • 仕上げ・コーティング(あれば)
01

段取り回数

別方向の治具設定が必要な面が増えるほど、時間がかかり位置公差も再度発生します。1〜2回の段取りでより多くの部位に届くよう設計することが、コスト削減の最大の鍵です。

02

素材(切り出し材)

フライス加工は、ブロック材、プレート材、ビレット材から材料を除去します。厚板から加工した大型の平面部品は、同一形状を塊材から加工するよりも低コストになることがあります。

03

内側コーナーR

フライスカッターには半径があるため、完全に鋭い内側コーナーは加工できません。実用上のRまたは逃し溝を設ける方が、無理なコーナーを要求するよりも安価で強度面でも有利です。

04

ポケット深さとカッター直径の関係

深くて細いポケットには、荷重でたわむ長く細いカッターが必要になります。設計上可能な範囲で、ポケット深さをカッター直径の約4倍以内に収めると、この問題を回避できます。

05

薄肉壁とリブ

薄肉部は切削力でたわむため、壁の平面度や厚さに影響します。機能上、薄壁が必要な場合は事前にお知らせください。切削戦略が変わります。

06

公差と基準方式

機能を担う部位に公差を設定し、異なる面上の部位同士の関係を定義してください。

07

穴パターンとねじ

穴あけ、中ぐり、ねじ切りは、機械と工具が対応している場合、通常はフライス加工と同じマシニングセンタで行われます。面ごとにグループ化することで、工具交換と段取りを削減できます。

フライス加工後の工程

当社ネットワークにおけるフライス加工品の代表的な後工程:

典型的な最小発注数量1品あたり100〜300個。在庫品はより少ない数量でも対応可能な場合があります。
サンプル納期45日泰興ルートのサンプル納期。標準生産納期は60日です。
20 か国以上お客様はSYZ Machineの輸出チームを通じてサポートされます。
08 / 購買担当者からの質問

CNCフライス盤加工FAQ


どのような部品を旋削ではなくフライス加工するのですか?

フライス盤加工が対象とするのは、回転体以外のすべて — ブラケット、プレート、ハウジング、複数方向に面を持つ部品です。部品が円形で、すべての部位が1本の中心軸を共有しているなら、ほぼ間違いなく旋削品です。両方を要する部品も多く、工程の振り分けは図面レビューで確定します。

図面に基づく加工は可能ですか、それともカタログ品のみですか?

両方に対応しています。カタログ品に加え、図面に基づくカスタムの機械加工ブラケット、プレート、ハウジングも製造しています。2Dまたは3D図面、あるいは主要寸法のわかるサンプルをお送りいただければ、お見積りの前に材料、公差、基準方式、仕上げを確定します。

フライス加工品でどの程度の公差を保てますか?

部位、治具、そして部品に必要な段取り回数によって異なります。しっかりした基準に対して1回の段取りで加工した面は、再固定後の部位より高い公差精度を保てます。機能を担う部位をお知らせいただければ、一括した数値ではなく、部位ごとに実現可能な公差を確定いたします。

フライス盤加工は社内でしょうか、それとも外部委託ですか?

フライス盤加工の能力は、CNCマシニングセンタ8台をレーザー切断、成形、溶接とともに稼働させている、当社と緊密な提携関係にある泰興の生産拠点に集中しています。寧波の自社工場と提携の無錫拠点では、それぞれ1台のマシニングセンタを追加で稼働し、旋削主体の部品のフライス加工部位に対応しています。当社はすべてを単一の無差別な工場として説明するのではなく、部品ごとにどのルートを通るかを明示します。

機械加工ブラケットの最小発注数量と納期は?

典型的な最小発注数量は1品あたり100〜300個です。泰興ルートの標準納期は60日、サンプル納期は45日で、旋削品より長めです。これは、フライス加工品の多くが複数工程を要する構造部品であることを反映しています。納期はお見積りの際に確定します。

どのような材料をフライス加工するのですか?

当社の自社製品ラインで定期的にフライス加工している材料には、軟鋼・炭素鋼、4130クロモリ合金鋼、6061アルミニウム、304/316ステンレス鋼があります。カスタム部品の場合、材料は図面と、貴社の品質プログラムが必要とする仕上げ・コーティングに基づいて確定します。

フライス加工品の三次元測定データは提供できますか?

はい、貴社の品質プログラムが必要とする場合に対応します。三次元測定は、CMM、光学投影機、ロックウェル硬度計を備えた提携の無錫拠点で利用できます。部品に三次元測定による検証が必要かどうかを図面レビューでお知らせいただければ、検査ルートと日程を確定します。

工場監査や第三者検査の手配は可能ですか?

はい。お客様のご来訪や第三者検査は、該当する生産拠点にて手配可能です。提携の泰興拠点は、Alibaba.comのVerified SupplierプログラムにおいてSGSによる現地審査を受けています(レポート番号 482195455_P+T、有効期限2026年11月17日)。拠点と検査範囲の調整については、ぜひご連絡ください。

09 / レビューの開始

お見積りが必要なブラケット・プレート・ハウジングはおありですか?


図面またはサンプル、材料、数量、用途をお送りください。泰興ルートでの生産になるか、旋削品へのフライス加工部位の追加になるか、また製造に何が必要かを確定いたします。

🍪
We Use Cookies