平面切断と 3D 切断を 1 つの製造ルートで
拠点では、SLCF-L20 板/プレート用レーザー切断機 3 台と 3D レーザー切断機 2 台に加え、打抜き・成形・溶接・コーティングを稼働しています。機械ごとの材料と形状の種類は図面レビュー時に確認します。
品番・シリーズ・材質・用途・仕様で検索できます。
Enterキーですべての結果を表示 Escで閉じる
構造部品や板金部品の多くは、レーザー切断されたプロファイルから始まります。提携泰興拠点では、板/プレート用レーザー切断機と 3D レーザー切断機の両方を稼働しているため、平板ブランクからより複雑なプロファイルや輪郭の切断まで、同一の生産拠点内で曲げ・溶接・成形へと進めることができます。
レーザー切断は、高出力の集光ビームを CNC 制御の経路に沿って案内し、プログラムされたプロファイルに沿って材料を溶融・燃焼・蒸発させる加工です。非接触加工のため、工作物に物理的に押し付ける切削工具がなく、プロファイル用の専用金型も必要ありません。
この柔軟性により、レーザー切断は最初の 1 品から直線エッジ、曲線、内部の抜き加工、細部の形状まで幅広く対応できます。 板/プレートのレーザー切断 平板材料を送り出し、ブラケット、プレート、平板ブランクを製作します。 3D レーザー切断 ビームまたは工作物に軸を追加し、設備構成に応じて、パイプ・型材・すでに成形された三次元部品の形状加工にも対応できます。
特定の部品について、実際の材料形状と機械構成は図面レビュー時に確認します。ここでの「3D レーザー切断」は、すべての設備がパイプ専用レーザーシステムであることを前提とするものではありません。
| 質問 | 板/プレートのレーザー切断 | 3D レーザー切断 |
|---|---|---|
| 材料 | 平板またはプレート | パイプ、型材、あるいは曲面・成形済み部品(構成による) |
| 典型的な加工物 | 平板ブランク、ブラケット、ガセット、カバー板 | 斜めや非平面に切断される形状 |
| 典型的な次工程 | 曲げ、成形または溶接 | 溶接、成形または部品固有の別工程 |
| 最適な用途 | 平面プロファイルから始まるすべての部品 | 平面 2D のセットアップでは直接加工できない形状 |
拠点では、SLCF-L20 板/プレート用レーザー切断機 3 台と 3D レーザー切断機 2 台に加え、打抜き・成形・溶接・コーティングを稼働しています。機械ごとの材料と形状の種類は図面レビュー時に確認します。
当社自身の寧波工場では、レーザー切断を資格のある外部サプライヤーに発注しています。提携無錫拠点はワイヤー放電加工を別の切断目的で使用しており、板またはパイプ用のレーザー切断設備は保有していません。通常なら寧波経由となる部品も、外部ネットワークで調整するか、泰興ルートとして検討できます。
取付けブラケット、ガセット板、補強板、曲げ・溶接に回す平面プロファイル。
機械構成に応じて、パイプや型材への取付け穴、切欠き、溶接準備形状。
装置ハウジング用の筐体パネル、アクセスカバー、抜き輪郭。
専用金型が不要なため、設計が変わっている段階や、プレス金型が必要になるほど量産していない段階ではレーザー切断が実用的です。

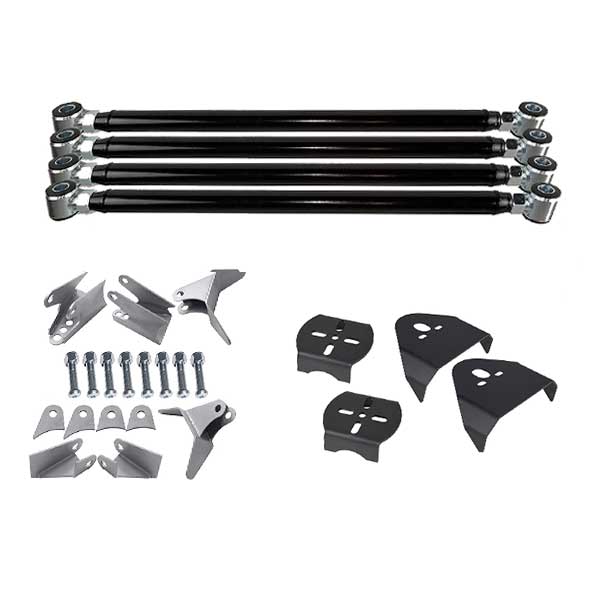
スチール製エアバッグ ブラケットは、曲げと機械加工で形状を仕上げる前に、レーザー切断された平面プロファイルから始まります。

フレーム用・側面用・アクスルチューブ用マウントは輪郭どおりに切断されるため、溶接継手が狙いどおりの位置に収まります。

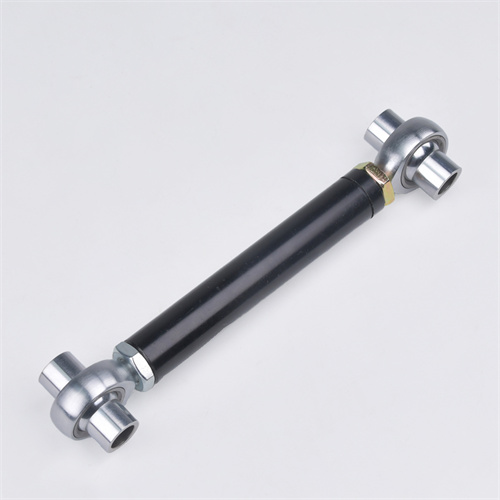
ブラケットの輪郭と取付け穴パターンはレーザー切断された平面プロファイルから始まり、その後にハイムジョイント ピボットの内径を加工します。

平面プロファイルを最初にレーザー切断するため、スリット状の調整経路が生産ロット全体で一定に保たれます。

クレビスの輪郭と取付け穴はレーザー切断され、その後、組み付けに合わせてピン穴仕上げが行われます。

アームの平面プロファイルを長さ・幅に切断してから、両端の取付け穴を加工します。
ここにないブラケット ブランクや 3D プロファイル形状が必要ですか? 図面または DXF データをお送りください。
見た目がきれいな切断面でも、位置がずれていたり、後工程で問題となる切断面の状態を持っていたりする可能性があります。管理はプロファイルと切断面の両方を対象とします。
材料の種類・板厚とプログラムされたプロファイルを、生産投入前に確認します。
プロファイル寸法、穴径、必要に応じて形状位置や切断角度を図面と照合して確認します。
スラグや熱影響を受けたエッジ、バリ取りの要件は、溶接継手や精密はめあいが清浄なエッジに依存する場合に考慮します。
完成品は、製品と注文に応じて全数検査、抜取り検査、またはお客様指定の検査計画に従います。
同一枚板に効率よく配置された部品は、材料をより有効に共有できます。複数の品番をまとめることで、生産全体の歩留まりが改善する場合があります。
総切断長と内部ピアス(貫通)回数は、部品の外形寸法だけでなくサイクルタイムにも影響します。
厚い材料の極小穴やスリットは、別の加工方法が必要な場合があります。材料の反射率と 3D 形状の幾何は、設備構成とあわせて確認します。
一般的に、両方の構成が提携泰興拠点で対応可能です:板/プレート用 SLCF-L20 機 3 台と 3D レーザー切断機 2 台。実際の材料と設備の適合は図面レビュー時に確認します。
数量によります。レーザー切断は専用金型が不要なため、試作や少量生産に適することが多く、金型償却後の大量生産では打抜き・プレス加工の方が 1 個あたりコストを下げられます。
これらの材料は製品例にも含まれ、反射率と板厚に適した加工パラメータが必要です。実際の設備と設定は図面に基づいて確認します。
材料と板厚によっては、切断面にスラグや熱影響部が残る場合があります。はめあいや溶接に影響する場合は、バリ取りや切断面の清掃を工程に組み込みます。
提携拠点は 3D レーザー切断設備を備えており、材料と構成によっては対応できる場合があります。角度・直径・肉厚をご送付ください。確認いたします。
レーザー切断に専用金型由来の最低ロットはありません。製品ラインの標準 MOQ は 1 品目 100〜300 個で、プロジェクト固有の MOQ はお見積り時に確定します。泰興ルートでは、標準納期 60 日、サンプル納期 45 日が記録されています。
現在の例としては、軟鋼・炭素鋼、4130 クロモリ、6061 アルミニウム、304/316 ステンレス鋼があります。材料と板厚がルートを決めます。
お客様のご訪問や第三者検査は、該当する拠点で手配できます。提携泰興拠点はレポート番号 482195455_P+T による SGS 評価を受けています。
材料・板厚・素材形状・数量を添えて図面または DXF データをお送りください。切断ルートと次工程を確認のうえご回答します。