無錫(江蘇)
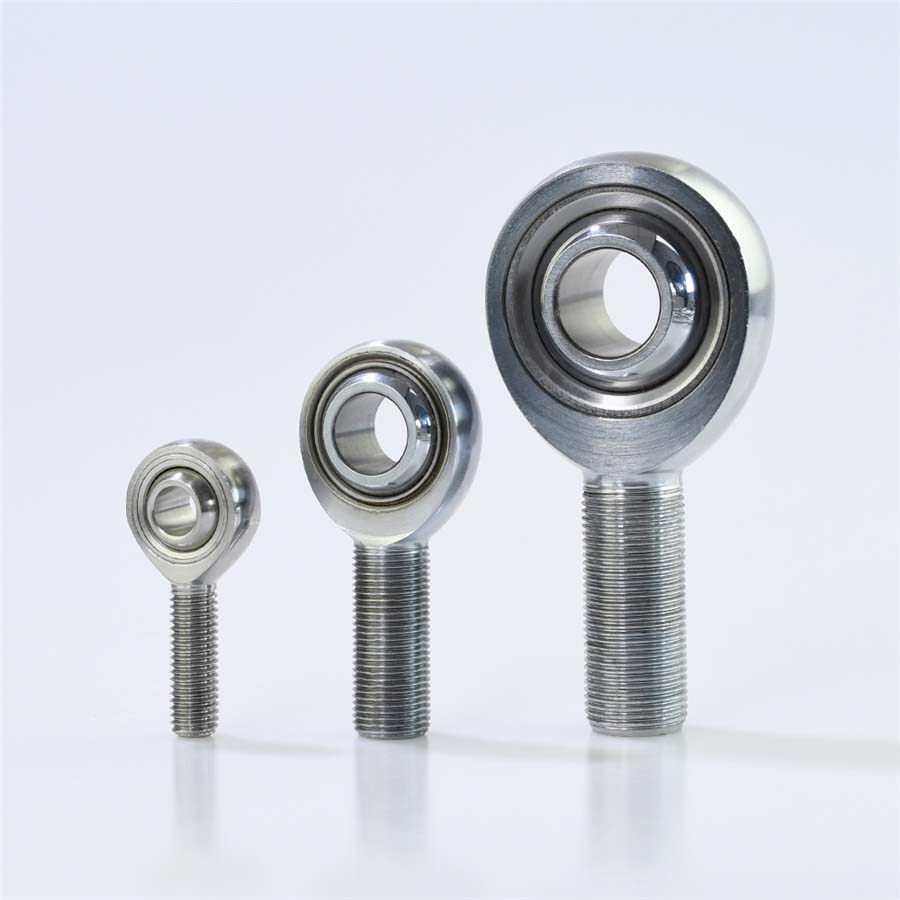
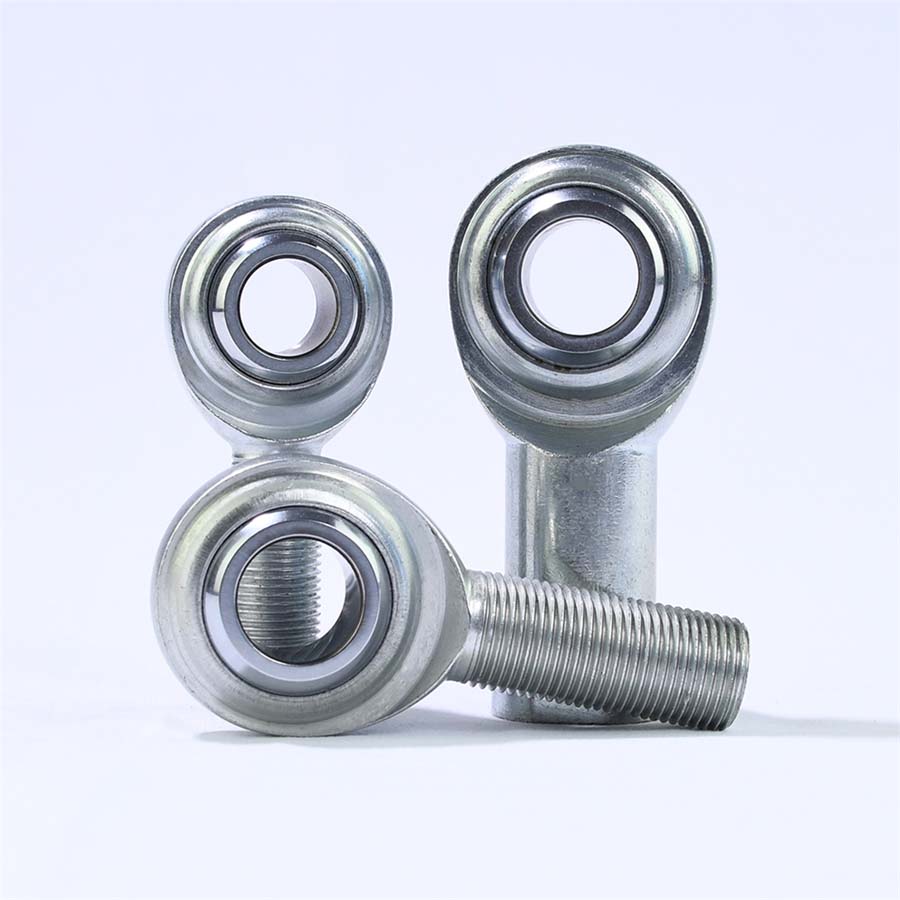
提携する無錫の生産拠点では、文書化された工程順序の一部として自動研削盤5台を運用しています。原材料 → 加工 → 研削 → ねじ転造 → 組立 → 完成品という流れです。そのため、ロッドエンド・ボールジョイント系の研削球面部品や焼入れ部品には、無錫が最も自然なルートとなります。
具体的な研削方式と部位のルートは図面に基づいて確認します。設備リストでは、各機械が外径用・内径用・センターレス用・球面用のいずれかまでは明記されていません。
品番・シリーズ・材質・用途・仕様で検索できます。
Enterキーですべての結果を表示 Escで閉じる
研削加工は、公差や表面性状が標準的な切削工具の能力を超える場合に旋盤加工やフライス盤加工が引き継ぐ工程であり、焼入れ後の部品の仕上げに最も多く用いられる加工です。当社の研削加工能力は、提携する無錫の生産拠点に集中しており、ロッドエンドやボールジョイントのスタッドボルトを旋削し、ねじ切りする同じ生産ラインに組み込まれています。
研削加工は、バイトや多刃の切削工具ではなく、結合剤で固定した砥石車で材料を除去する研削による機械加工です。各砥粒がごく少量ずつ材料を除去するため、旋盤加工やフライス盤加工だけでは達成できない、より厳しい公差とより細かい表面性状を実現できます。
研削加工はまた、鋼部品が熱処理によって硬化した後に最も多く選ばれる工程でもあります。標準的な旋削工具やフライス工具は硬化した表面の加工が難しいため、材質・硬度・形状・公差に応じて、部位を最終寸法と仕上げに持ち込むには研削加工の方が実用的であることが少なくありません。
研削加工は外径、内径、平面、球面、転動面のいずれにも適用できます。どの砥石・機械・段取りを用いるかは、部位の性質によって決まり、「研削」という言葉だけでは決まりません。
研削加工は、除去する材料単位では旋盤加工やフライス盤加工より時間とコストがかかります。したがって実務上の原則はシンプルです。はめ合い・荷重・真円度・仕上げが実際に必要とする面だけを研削する、というものです。
| 状況 | 研削の要否 |
|---|---|
| 標準公差の内径・外径で、焼入れなし | 通常は不要 ― 旋盤加工やフライス盤加工で足りる場合があります |
| 精密はめ合いの内径や高精度の球面転動面 | 多くは要 ― 研削ならより狭い公差帯を維持できます |
| 部品を熱処理する | 多くは処理後 ― 最終寸法と仕上げを回復する必要があるため |
| 滑りまたは揺動する相手面 | 荷重・速度・はめ合い・指定された表面要件による |
| 面が軸受機能またはシール機能のはめ合いを持つ | お見積りの際に部位と基準系を確認します |
提携する無錫の生産拠点では、文書化された工程順序の一部として自動研削盤5台を運用しています。原材料 → 加工 → 研削 → ねじ転造 → 組立 → 完成品という流れです。そのため、ロッドエンド・ボールジョイント系の研削球面部品や焼入れ部品には、無錫が最も自然なルートとなります。
具体的な研削方式と部位のルートは図面に基づいて確認します。設備リストでは、各機械が外径用・内径用・センターレス用・球面用のいずれかまでは明記されていません。
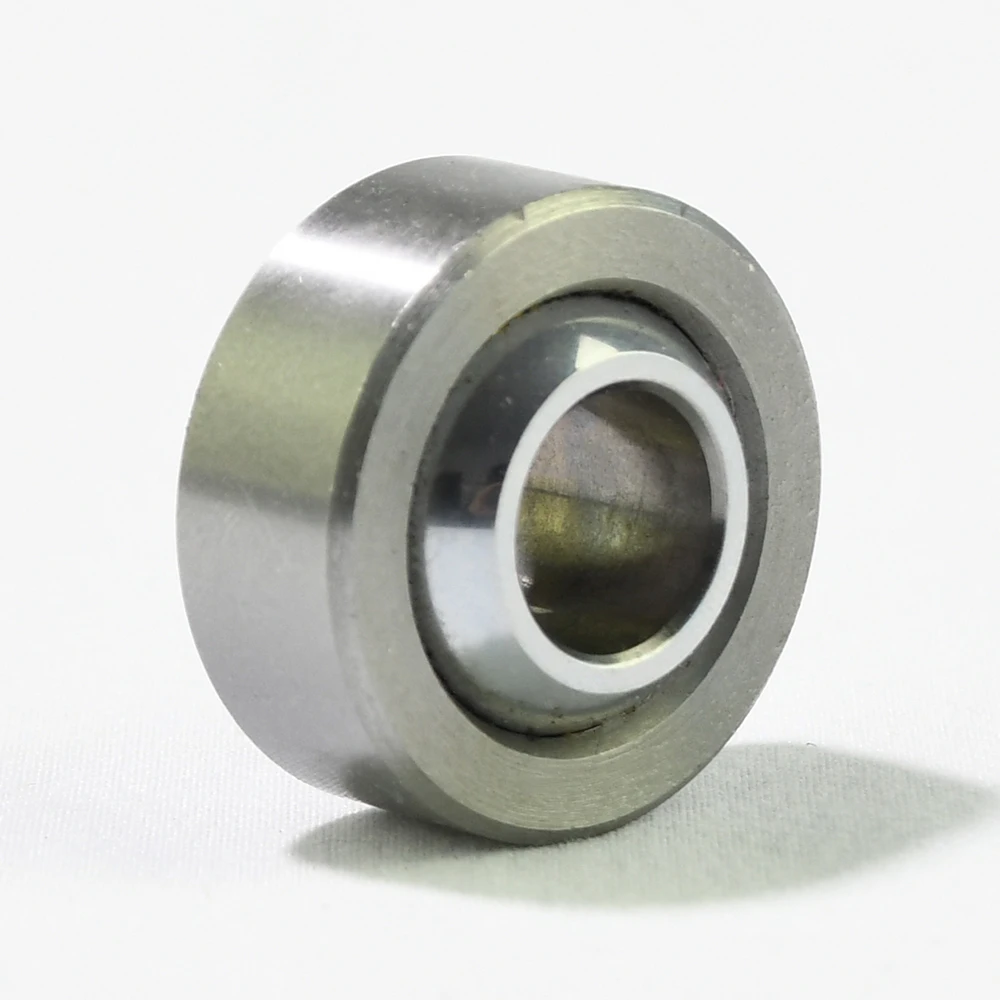
自社の寧波工場でも汎用加工用の研削盤を1台運用しています。少量の旋削部品や二次的な部位は、部品・公差・能力の審査次第で寧波ルートのままで対応できる場合があります。寧波を研削専用の完全な部門とは位置づけていません。
泰興には研削盤が登録されていません。研削が必要な泰興フライス部品は、図面審査の際に個別に評価します。
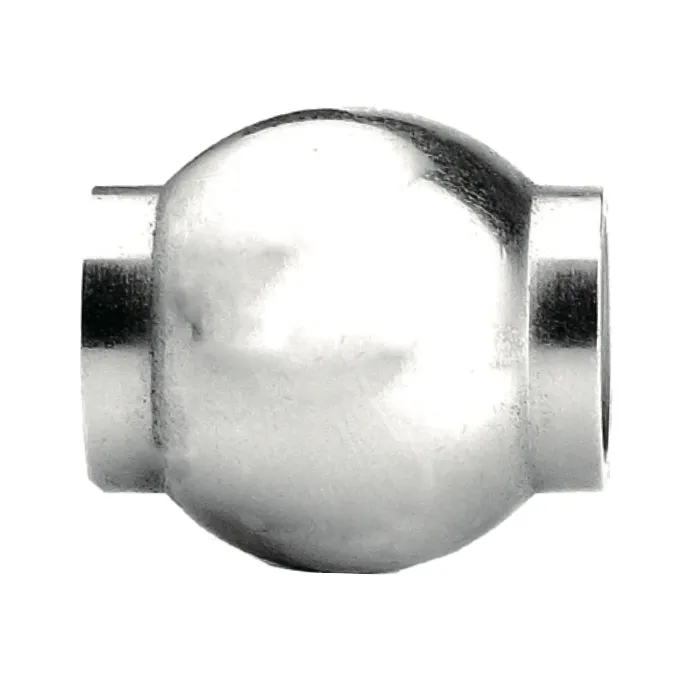
成形転動面または金属転動面に対して制御されたはめ合いを必要とする球面。
真円度とはめ合いが揺動性と荷重分布に影響する精密な内面。
通常の切削だけでは実用的でない場合に、熱処理後に仕上げる部位。
限られたクリアランスで他の精密部品と係合する外径・端面・内径。
図面と用途が追加工程を正当化する機能面における、より細かい仕上げ。

仕様では、成形転動面のために高精度研削・熱処理を施した軸受鋼52100の鋼球を明記しています。

軸受鋼52100の鋼球は、PTFEライナーとの転動はめ合いのために高精度研削・熱処理を施しています。

鋼球と転動面の間にライナーがないため、この軸受は高精度研削・熱処理を施した鋼球によって転動はめ合いを保ちます。

球面は厳しい真円度公差に研削されており、ジョイントが引っかかりなく揺動できます。

52100鋼球は、合金鋼転動面とクロモリ4130ボディに先立って高精度研削・熱処理を施すよう規定されています。

軸受鋼52100の鋼球は、炭素鋼ボディと接する面として高精度研削・熱処理を施すよう規定されています。
研削が必要な内径・鋼球・転動面・焼入れ部位をお探しですか?図面をお送りください。
研削加工は機能部位を中心に管理します。最終寸法、真円度、表面性状、および基準に対する部位の位置関係です。
研削を予定する部品は、熱処理前または最終研削パス前に十分な取り代を見込んで計画します。
新しい段取りでの最初の部品は、ロット生産の開始前に図面と照合して検査します。
工程内検査により、砥石や工具の状態が変化しても部位が必要な寸法・仕上げ内に収まっていることを確認します。
製品と注文に応じて、完成品は全数検査、抜き取り検査、またはお客様指定のプランに従います。
研削は旋削やフライス加工より時間がかかるため、はめ合いや荷重の観点で実際に狭い公差帯を必要とする面を見極めてください。
焼入れ部位は一般に、余裕を持たせた寸法で加工し、熱処理後に研削で最終寸法に仕上げます。
内面・外面・平面・球面の各部位には、機械へのアクセスと工程計画がそれぞれ異なって必要です。
全面に細かい仕上げを指定するのではなく、摩擦・シール性・軸受の揺動・疲労に影響する箇所に仕上げを指定してください。
数量は治具の判断・ルート選定・インライン研削の効率的な計画に影響します。
いいえ。標準公差の部位は旋削やフライス加工で直接仕上げられることがあります。研削は、焼入れ部位・精密はめ合い・真円度・表面性状が求められる場合に検討します。
熱処理は部品をわずかに変化させ、材料を切削しにくくします。そのため処理前に取り代を残し、処理後に研削で最終寸法に仕上げるのが一般的です。
研削加工は自動研削盤5台を運用する提携の無錫拠点に集中しています。自社の寧波工場にも汎用加工用の研削盤が1台あり、ルートは部品と公差によって決まります。
一律の数値はありません。研削は適切な部位でより狭い公差帯とより細かい仕上げを維持できますが、達成できる結果は形状・材質・機械・基準・検査計画に依存します。
最小発注数量は1品あたり100〜300個が目安です。納期はルートと、外部熱処理などの追加仕上げの有無によって異なり、お見積り時に確定します。
発注時に確認された場合に硬度検証に対応します。無錫ではロックウェル硬さ試験機を運用しており、検査頻度と報告範囲はお見積り時に合意します。
当社の製品ラインには、研削済みの軸受鋼52100鋼球、炭素鋼・合金鋼部品、クロモリ4130部品が含まれます。材質と熱処理条件は図面に基づいて確認します。
はい。該当する生産拠点での顧客訪問や第三者検査の手配が可能です。提携の無錫拠点は、SGSによる報告書No. 492475436_P+T(2027年7月9日まで有効)で評価を受けています。
機能公差・表面性状・材質・係合部位を添えて図面をお送りください。研削加工の要否と、実現するためのルートを確認してご回答します。