無錫(江蘇)
緊密な提携関係にある無錫の生産拠点では、文書化された工程順序の明示的な一環として、ねじ転造専用機2台を運用しています。原材料 → 加工 → 研削 → ねじ転造 → 組立 → 完成品です。これは、材質と形状が転造に適した、量産のロッドエンド用・ボールジョイント用スタッドボルトのルートです。
個々の部品の方法は図面審査で確定し、数量だけから推測することはありません。
品番・シリーズ・材質・用途・仕様で検索できます。
Enterキーですべての結果を表示 Escで閉じる
ねじ切り加工は、らせん状の山を生み出す3つの異なる方法(転造・切削・タッピング)を総称するものです。SYZでは、おねじの転造は提携する無錫拠点に集中しており、めねじのタッピングは自社の寧波工場の専用機と、泰興の統合フライス加工による対応で支えています。
ねじ切り加工は、らせん状の山を生み出す3つの本質的に異なる製造方法を指し、相互に代替できるものではありません。
ねじ転造 回転する工作物に焼入れダイスを押し付けて材料を塑性流動させ、切削せずにねじ山の形状を形成します。結晶組織がねじ山の形に沿うため、適切な材質と形状では疲労特性の向上が期待できます。
ねじ切り切削 旋盤のバイトまたはダイスで材料を除去してねじ山を形成します。非標準ピッチ、段に近いねじ、少量品に柔軟に対応できます。
タッピング(めねじ切り) 下穴にタップを送り込んでめねじを切ります。転造やバイトによる内面切削が実用的でない多くのめねじで、標準的な方法です。
| ねじ転造 | ねじ切り切削 | タッピング(めねじ切り) |
|---|---|---|
| おねじ | おねじ | めねじ |
| 材料を除去せず、金属を塑性流動させる | 材料を除去する | 下穴から材料を除去する |
| 材質と形状が適していれば量産に適する | 少量・特殊ピッチ・段が近いねじに柔軟に対応 | 多くのめねじの標準的な方法 |
| 無錫、旋盤加工・研削加工とインライン | 旋盤、旋削工程の一部として | 寧波の専用タッピング、または泰興のフライス加工ルート |
緊密な提携関係にある無錫の生産拠点では、文書化された工程順序の明示的な一環として、ねじ転造専用機2台を運用しています。原材料 → 加工 → 研削 → ねじ転造 → 組立 → 完成品です。これは、材質と形状が転造に適した、量産のロッドエンド用・ボールジョイント用スタッドボルトのルートです。
個々の部品の方法は図面審査で確定し、数量だけから推測することはありません。
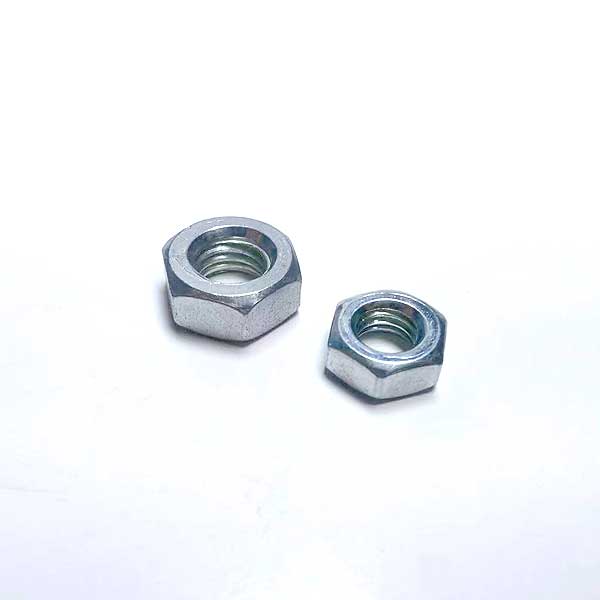
自社の寧波工場では、めねじ用の専用タッピング機2台を運用し、少量品や特注品のおねじは旋盤で切削できます。提携する泰興拠点では、ブラケット・プレート・ハウジングのめねじは、通常、同じマシニングセンタ工程の中で穴あけ・タッピングされます。
具体的なタッピングの段取りと順序は、図面と要求されるねじ等級に基づいて確認します。
ロッドエンド用スタッド、ボールジョイント用スタッド、タイロッドアダプター、ねじ込み調整スリーブ、焼き付きナット(ロックナット)。
ターンバックル、ジャッキねじ、ねじ込みカプラー、インサート、ねじブッシュ、スタンドオフ。
標準カタログサイズ外のボルト・スタッド、ショルダースクリュー、止めねじ、カップリングナット。
ロックねじ・グリースニップル・センサー・調整可能なリンク機構用のねじ穴。
ターンバックル・調整スリーブ・リンク向けの右ねじ・左ねじの組み合わせ。

M6〜M14および標準インチサイズのめねじを所定の寸法にタッピングし、右ねじ・左ねじの選択が可能です。

六角形状を成形した後にめねじをタッピングします。右ねじ・左ねじの両バージョンがあります。

逆方向のおねじにより、ボディを回すと両方のロッドエンドを引き寄せることも離すこともできます。

両端のおねじは量産では転造候補となり、少量品や非標準品では切削で対応できます。

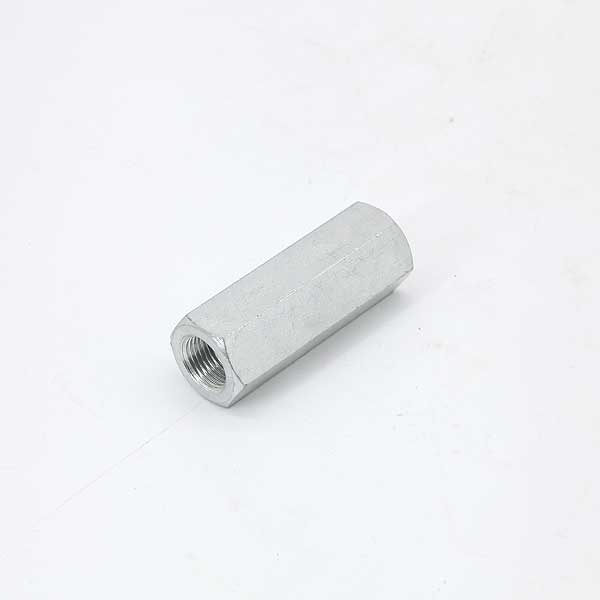
両端のめねじは連結するスタッドに一致し、六角形状はスパナ用の平面を提供します。

外径をチューブ内径に合わせて旋削し、その後めねじを相手のロッドエンドに合わせてタッピングします。
カタログにないねじ仕様が必要ですか?図面をお送りください。
正しく見えるねじでも、ゲージ検査で不合格になることがあります。管理はねじ山形状・有効径・ねじの向き・はめ合いに重点を置きます。
ねじ転造は一定した材料挙動に依存するため、丸棒材の払い出し前に材料証明書を確認します。
新しい段取りの最初のねじ部品は、ロット開始前に通り/止まりねじゲージで検査します。
巡回検査により、ダイスや切削工具が摩耗してもねじゲージ測定が規定内に保たれていることを確認します。
製品と注文に応じて、完成品は全数検査、抜き取り検査、またはお客様指定のプランに従います。
転造にはそのねじ専用のダイスが必要です。1点物や小ロットの特注品では切削の方が実用的なことが多いです。
転造ダイスにはアプローチ空間が必要です。段に近いねじは切削に切り替える必要がある場合があります。
ターンバックルや両端調整品では、各端のねじの向きを曖昧さなく指定する必要があります。
転造ねじは適正寸法の素材から金属を押し出して形成します。素材寸法は完成時の外径(山の径)を満たす必要があります。
転造は材料がきれいに塑性変形するかに依存します。他の材料や多くのめねじは切削・タッピングします。
荷重を受ける部品のおねじを量産する場合、材質と形状が適していれば転造を検討する価値があります。1点物・特注ピッチ・段に近いねじは、旋盤切削が実用的な選択となることが多いです。
両方対応します。めねじは通常、寧波で、または泰興のフライス加工の一部としてタッピングします。量産のおねじは無錫で転造、または寧波で旋盤切削できます。
転造ねじは材料を切削せず形状へ塑性流動させるため、適切な材質と形状では疲労特性の改善が期待できます。切削ねじは特殊ピッチやアクセス条件に対して柔軟です。
はい、設備と形状が対応する範囲で、転造・切削のおねじおよびタッピングしためねじで可能です。図面に基づいて、どちらの端がどちらの向きを必要とするかお知らせください。
最小発注数量は1品あたり100〜300個が目安です。初めての特注転造ねじのご注文では、工具と量産へ本格移行する前にサンプル確認を行うのが通常実用的です。
炭素鋼、クロモリ4130合金鋼、アルミ6061、ステンレス304/316が自社製品ラインに登場します。材質と方法は図面審査で併せて確認します。
はい、必要な場合に対応します。ねじ部品は初品時に通り/止まりゲージで、また合意した検査計画に従って検査します。寸法検査報告書は製品と発注内容に応じて提供できます。
はい。該当する生産拠点での顧客訪問や第三者検査の手配が可能です。提携の無錫拠点は、SGSによる報告書No. 492475436_P+T(2027年7月9日まで有効)で評価を受けています。
ねじサイズ・ピッチ・等級・向き・数量を添えて図面をお送りください。転造・切削・タッピングのいずれで加工するかを確認してご回答します。