本文へスキップ
製造能力 / 板金加工

溶接

溶接は当社ネットワークにおいて 2 つの異なる形で登場します。提携泰興生産拠点では、構造物製造ラインにロボット溶接を導入しています。一方で、当社カタログの金具の多くは、お客様の製造事業者が溶接することを前提に機械加工されています。清浄な継手に必要な幾何を備えた、ショルダー付きボールジョイント金具・溶接インサート・溶接式レンチ六角などです。

2提携泰興拠点のロボット溶接機(FD-V6)
SGS評価済み泰興生産拠点 · レポート番号 482195455_P+T
溶接準備を機械加工済み顧客の製作を想定した精密旋盤加工の継手
01 / 加工の基礎

溶接とは? 当社が実際に行っていることは?


溶接は、材料が溶融して冷える際に溶融継手を作ることで金属を接合する加工で、溶加材を用いることもあります。切断・成形した板金、パイプ、機械加工した継手を構造アセンブリへと組み上げます。

ロボット溶接 提携泰興拠点では、プログラム可能な FD-V6 ロボットにより、生産ロット全体で経路とパラメータのセットを繰り返します。結果は、高精度な前工程部品と、それを狙いの位置に保持する治具に依存します。個々の注文で用いる具体的な溶接プロセスは図面レビュー時に確認します。

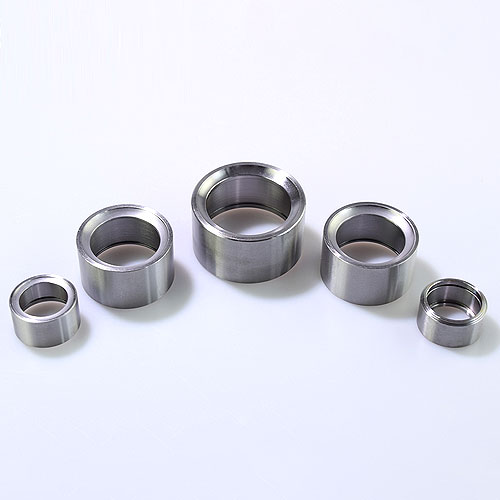
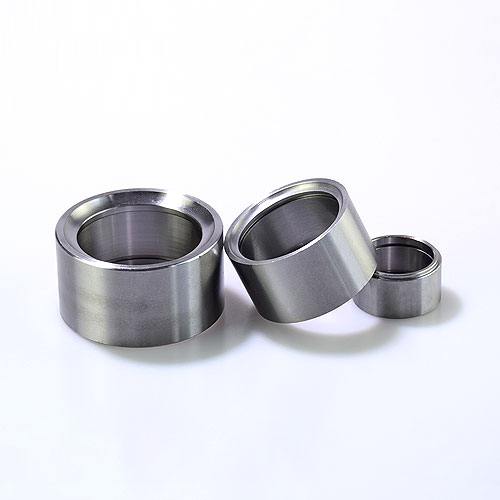
溶接準備済みの機械加工は別物です。 カタログのボールジョイントカップ、チューブアダプター、レンチ六角は通常、お客様の製造事業者が取り付けて溶接するための精密機械加工継手として供給されます。当社の役割は、継手が依存するショルダー・内径・開先の幾何を製作することであり、最終溶接は通常、製造事業者が行います。

02 / 接合ルート

ロボット溶接と手溶接


質問ロボット溶接手溶接
安定性治具と工程が管理されていれば、プログラムされた経路・速度・パラメータを同じに保てます溶接技能者・シフト・継手の状態によって変動します
最適な用途量産での同一継手形状の反復単品、試作、あるい形状変化の大きい幾何
段取りの要件高精度な治具と再現性のある投入部品治具は有効ですが、より柔軟に対応できます
記載されている場所構造アセンブリは提携泰興拠点カタログ継手の最終溶接は通常、お客様の製造事業者が実施
実務上のルール: まず、完成した溶接アセンブリが必要か、自社で溶接するための精密継手が必要かを決めてください。この範囲によって、治具・工程・検査の話がまったく変わります。
03 / 生産ルート

SYZ の溶接


ロボット構造物ルート

提携泰興拠点

拠点では、レーザー切断・打抜き・曲げに加えて FD-V6 ロボット溶接機 2 台を稼働しています。同拠点自身の構造 OEM 案件には、オイルタンク、コントロールアーム、リアアクスル、シャーシ部品などがあり、これらは syzrodends のカタログ製品ではありません。

2FD-V6 ロボット溶接機
5,313 m²証明済みの拠点面積
32証明済みの従業員数
SGS提携拠点の評価
ルートの背景: 泰興拠点は提携拠点であり、自社設備と SGS レポート番号 482195455_P+T による評価(2026 年 11 月 17 日まで有効)を有しています。
溶接準備済み機械加工ルート

寧波・無錫の継手

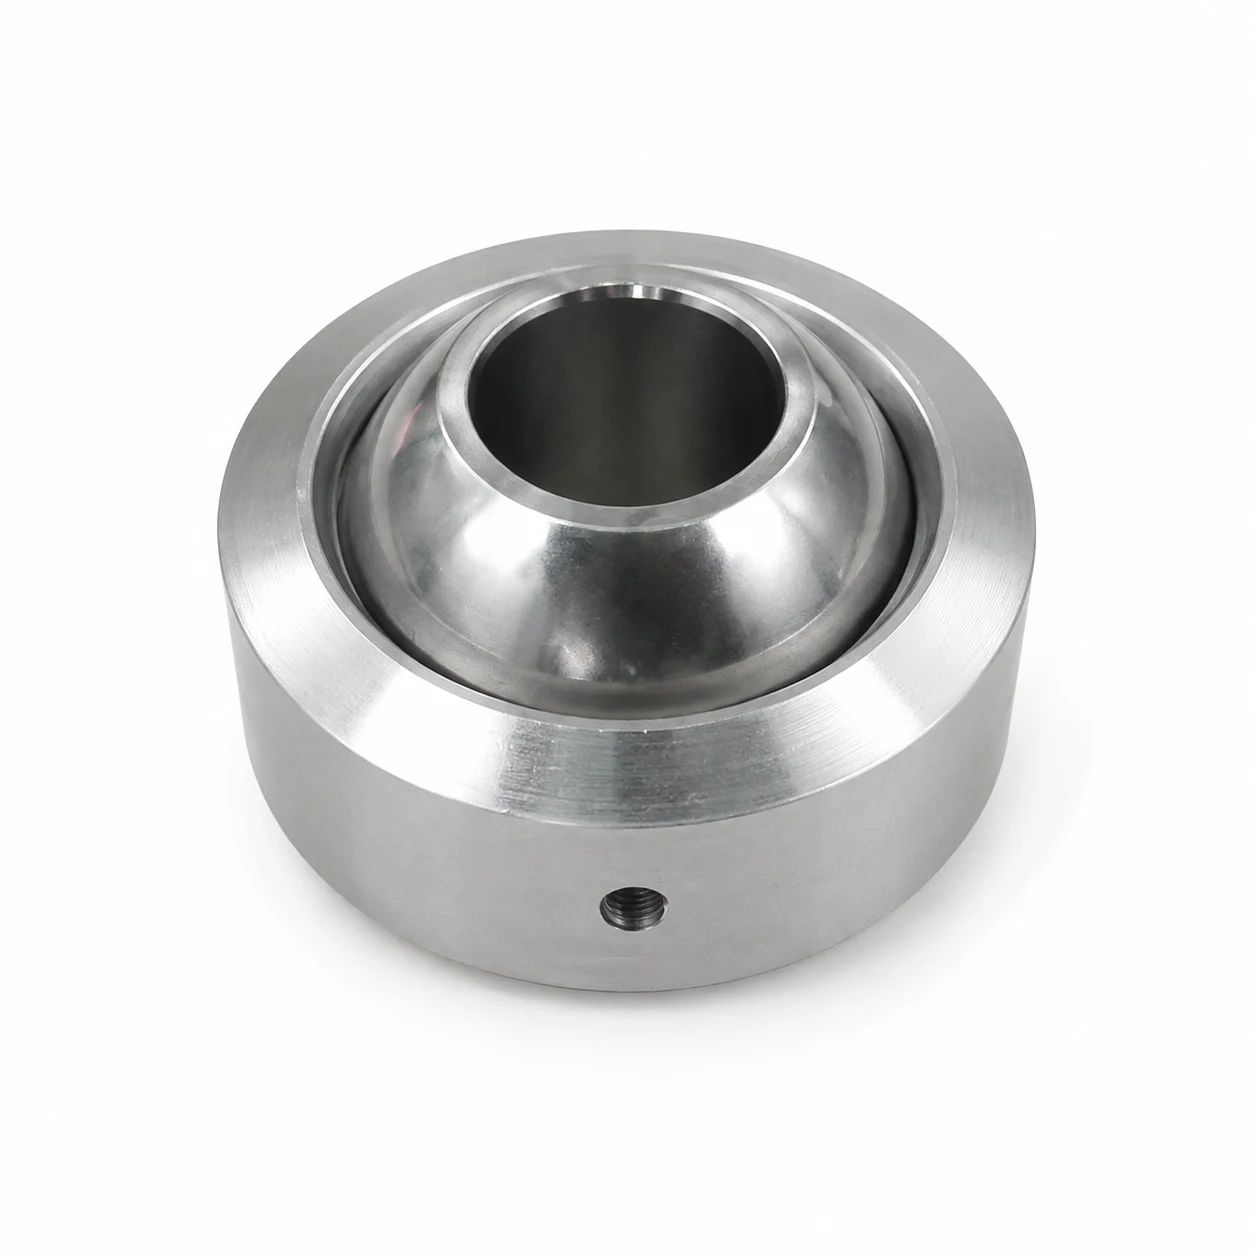
自社の寧波工場と提携無錫拠点のルートでは、ショルダー付きボールジョイントカップ、溶接インサート、アダプター、レンチ六角などの精密機械加工継手を製造しています。溶接は通常、フレーム・コントロールアーム・リンクチューブに継手を組み込む製造事業者が行います。

内径組み合わされるチューブまたは軸受に合わせて加工
ショルダー挿入深さまたは継手位置を規制
開先製造事業者が必要な場合に指定
注文ごと継手の範囲と材料を確認
範囲に関する注記: 製品名の「溶接式」「溶接インサート」は、出荷前に溶接が完了することを意味しません。
04 / 用途適合

溶接と溶接準備済み機械加工の用途


01

ロボット溶接構造物

チューブフレーム、シャーシ補強、成形ブラケット、泰興ルートでの構造 OEM アセンブリ。

02

溶接インサート継手

ボールジョイントカップ、チューブインサート、アダプター、球面軸受カップ、クレビスマウントなど、お客様の溶接に備えた継手。

03

溶接式金具

内径・ショルダー・平面を備え、製造事業者の継手を支えるレンチ六角、クレビス、チューブ端子金具。

04

材料ごとの検討

炭素鋼、4130 クロモリ、304/316 ステンレス鋼が各コンポーネントファミリーに含まれます。最終的な溶接手順は、その継手を担う資格を持つ製造事業者に属します。

重要な区別: このページでは、MIG・TIG・予熱・溶加材に関する一般的な推奨は公表していません。適用される溶接手順は、材料・板厚・継手、そして最終溶接を行う主体によって決まります。
05 / 製品例

当社製品ラインの溶接準備済み部品


ショルダーShouldered industrial weld-on ball joint with 1.25 inch pin and 4 inch retainer OD
溶接式ジョイント

ショルダー付き産業用溶接式ボールジョイント

ショルダーは規定の直径と深さに加工されており、製造事業者は対応するコントロールアームやリンクチューブの内径へ溶接込みできます。

レンチ六角Weld-on wrench hex for 2 inch tubing with 2 1/4 inch wrench size
チューブ端子金具

1865-113 溶接式レンチ六角

内径は 2 インチチューブに適合し、六角部は継手をチューブ端に溶接した後にレンチ掛け面として機能します。

軸受カップUniball welding cup for spherical bearing mounting in suspension and chassis fabrication
溶接カップ

ユニボール溶接カップ

軸受内径は精密はめあい向けに加工され、外周形状はコントロールアームやブラケットへの溶接込みを想定して成形されています。

球面カップSpherical bearing weld cup for suspension and chassis fabrication
溶接式軸受マウント

球面軸受溶接カップ

カップは片側で軸受の精密はめあいを、反対側で溶接対応の外周形状を提供します。

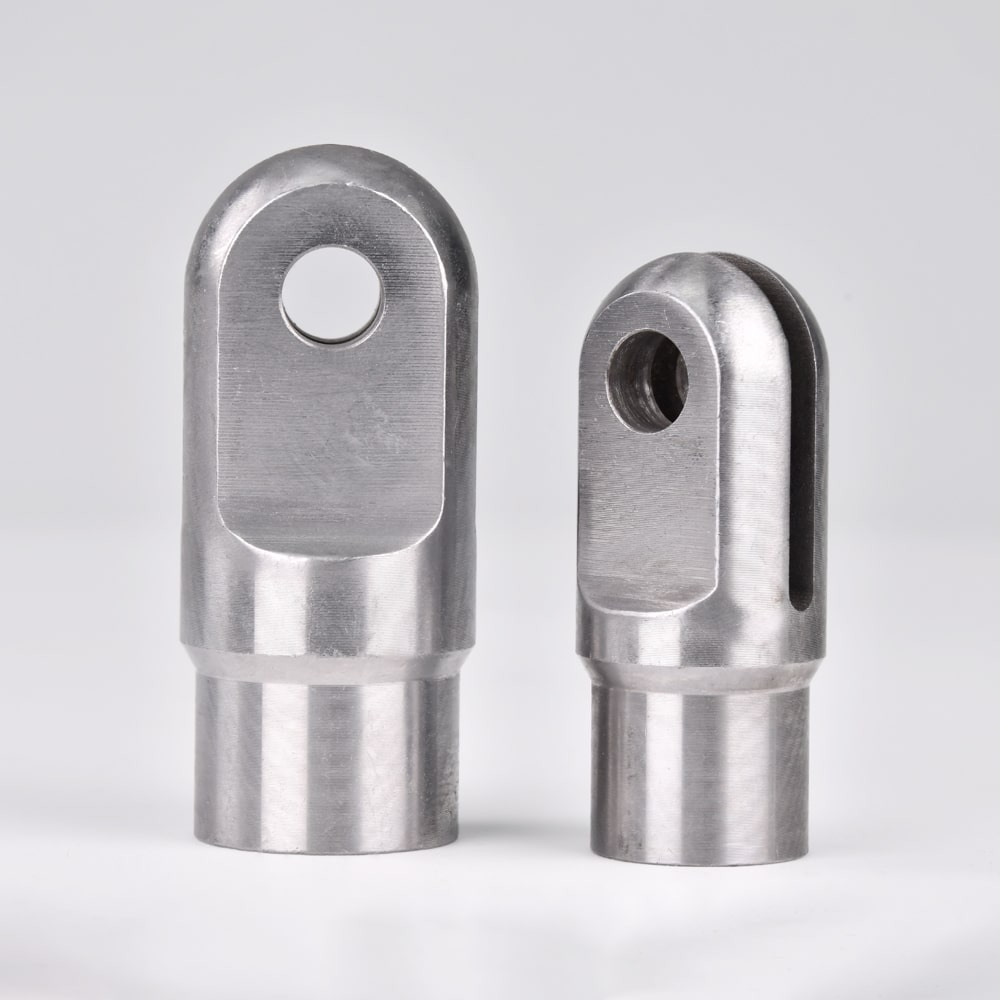
クレビスマウントTube clevis mount with weld-in slot clevis end
チューブ継手

チューブ用クレビスマウント

チューブ直径のシャンクは挿入用に加工され、クレビスのスリットとピン穴はお客様の溶接前に仕上げられます。

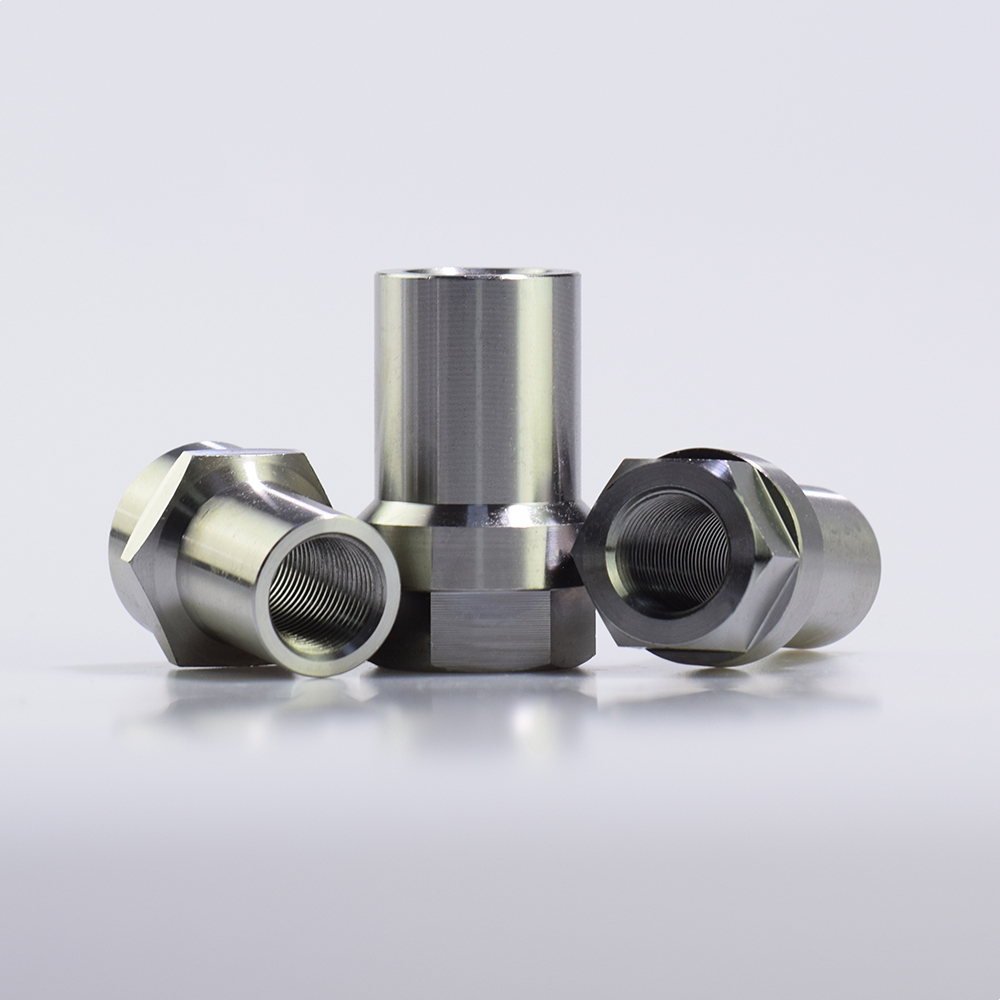
チューブアダプターWTF series weld-in bung tube adapter with hex profile
溶接インサート

WTF シリーズ溶接式インサート

シャンクはチューブ内径に合わせて寸法決めされ、溶接線上の六角部が据付け後にレンチ掛け面を提供します。

溶接準備済みの継手または完成した溶接アセンブリが必要ですか? 図面をお送りいただき、範囲をお知らせください。

06 / 品質管理

溶接部品・溶接準備済み部品の管理方法


2 つのルートでは品質の問いが異なります。溶接アセンブリでは治具と継手の再現性、機械加工継手では寸法的な溶接準備の管理です。

01

治具と初品

ロボット溶接では、生産ロット着手前に治具の位置と溶接外観品質を確認します。

02

前工程の精度

レーザー切断・打抜き・曲げされた部品は、治具が想定する幾何内に収まって届く必要があります。それによりロボットが正しい継手を再現します。

03

溶接準備の寸法

お客様が溶接する継手では、ショルダー・内径・開先の寸法を他の重要機械加工特徴と同様に確認します。

04

最終検査

アセンブリと継手は、製品と注文に応じて全数検査・抜取り検査・お客様指定の検査計画に従い、プログラムごとに追加の溶接検査を合意します。

07 / 加工を想定した設計

溶接向けの設計


お問い合わせ時にご提示ください

  • 完成溶接品か溶接準備済み継手かの範囲
  • 材料・板厚・組み合わされるチューブまたは内径
  • 継手の幾何と溶接アクセス
  • 治具とアセンブリ基準面の要件
  • 該当する場合は溶接検査規格
  • 数量と納期目標
01

継手かアセンブリか

機械加工継手と完成溶接品では、金型・工数・検査が異なります。お見積りの前に範囲を確定してください。

02

継手のアクセス性

ロボットも手用トーチも継手へのアクセスが必要です。複雑なアセンブリを確定する前に、工程順序と治具を確認してください。

03

材料と変形

材料ごとの溶接手順と入熱は変形に影響します。実際の継手がない状態で、一般的な予熱や溶加材の助言は行いません。

08 / よくあるご質問

溶接 FAQ


カタログの溶接式継手は溶接済みで届きますか?

標準ではいいえ。継手は精密機械加工品で、お客様の製造事業者がフレーム・コントロールアーム・リンクチューブへ溶接することを想定しています。完成溶接が必要な場合は、図面レビュー時にお知らせください。

完全に溶接されたアセンブリの供給は可能ですか?

はい。ロボット溶接をレーザー切断や曲げと連携させる提携泰興ルートを通じて可能です。これはカタログの溶接準備済み継手とは別の範囲です。

ロボット溶接と手溶接の違いは何ですか?

ロボット溶接は、治具と投入部品が管理されていれば、量産でプログラムされた経路を繰り返します。手溶接は単品や形状変化の大きい幾何により柔軟に対応できます。

自分で継手を溶接する場合、材料は何を選ぶべきですか?

炭素鋼、4130 クロモリ、ステンレス鋼がコンポーネントファミリーに含まれます。正しい溶接手順は実際の鋼種・板厚・継手・プロセスによって決まるため、資格を持つ製造事業者に確認してください。

溶接準備済み継手の MOQ は?

カタログ金具の標準 MOQ は 1 品目 100〜300 個です。カスタム溶接アセンブリは、治具と生産要件に応じて個別に範囲を決めます。

シャーシやタンク アセンブリなどの構造製品も製造できますか?

提携泰興拠点にはそれらの構造 OEM 製品ラインと対応する製造設備があります。これらは syzrodends のカタログ製品ではなく、カスタム案件は設備と照らして直接検討されます。

溶接検査記録は提供できますか?

初品・工程中・最終検査の範囲はプログラムごとに合意します。断面マクロ試験や非破壊検査などのより厳格な検査は、実際のアセンブリについて確認します。

第三者検査の手配は可能ですか?

お客様のご訪問や第三者検査は、該当する拠点で手配できます。提携泰興拠点はレポート番号 482195455_P+T による SGS 評価を受けています。

継手か完成アセンブリか

溶接準備済み部品または溶接アセンブリが必要ですか?


必要な範囲をお知らせのうえ、図面をお送りください。材料・継手・治具・機械加工・検査ルートを一緒に確認します。

🍪
We Use Cookies