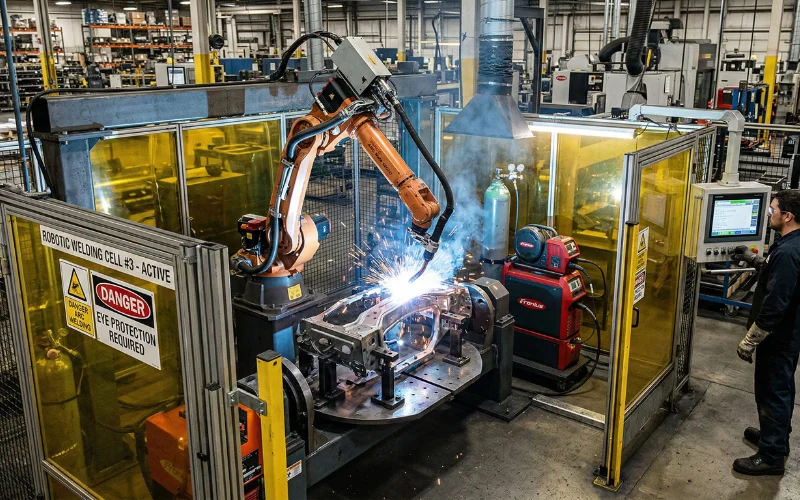
ロボット溶接セルの精度は、最も弱い機械的リンクによって決まります。最新の溶接ロボットは±0.05~±0.1mmの繰り返し精度を維持し、生産シフト全体にわたって極めて一貫性をもって溶接ビードを置くことができるほど精密です。しかし、ほとんどの自動車および産業用製造環境では、ロボットの精度は溶接部まで届きません。ロボットとワークの間の何かがそれを吸収しています。治具設計者の予想を超えて、その正体はロッドエンドであることが多いのです。
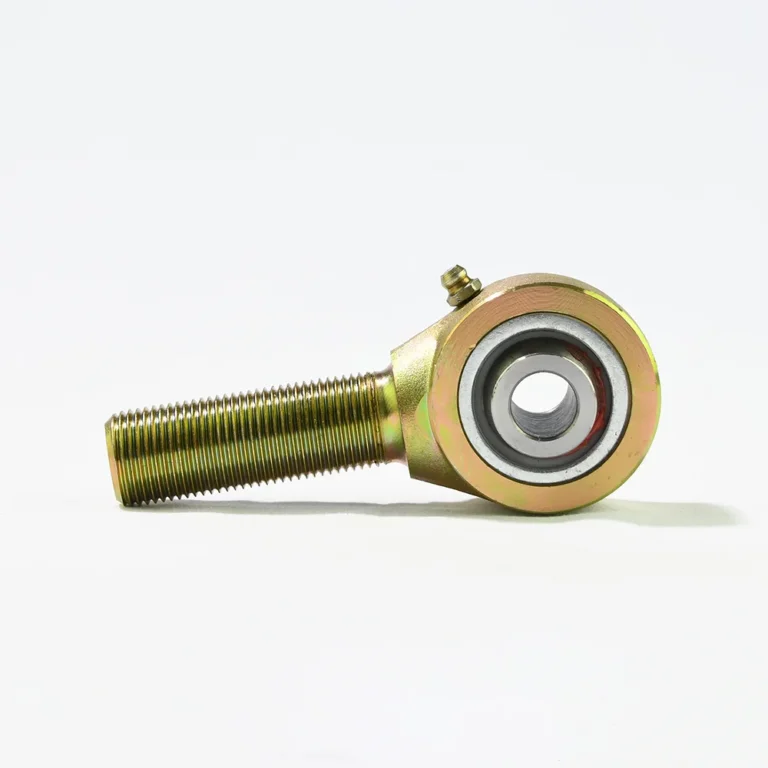
ロッドエンドは、溶接治具全体のピボット点、クランプアーム、ポジショナーリンケージ、調整機構に存在します。コンパクトで荷重を支えますが、設計段階では見落とされがちです。そして生産開始から3か月後に治具が公差外の溶接を生産し始めて初めて問題化します。その頃には、問題はロボットのドリフト、工具の摩耗、熱変形と誤診断されることがよくあります。ロッドエンドは、誰も最初に確認しない箇所なのです。
精度連鎖の問題 ― なぜすべての継手が重要なのか
ロボット溶接治具は精密運動システムです。ロボットアームはトーチを±0.05mm以内に位置決めします。治具はワークを±0.1mm以内に保持します。溶接部での累積公差 ― ビードが正しく置かれるかを実際に決める数値 ― は、間にあるすべての機械リンクの総和です。
典型的なBIW(車体組立)治具では、この連鎖には位置決めピン、クランプアーム、トグル機構、ポジショナーリンケージが含まれます。リンクが1つ増えるごとに公差が加算され、ピボット継手ごとにガタの可能性が持ち込まれます。AIAG CQI-15などの規格に反映されている業界の一般的な慣行では、溶接部の位置決めを溶接ワイヤ径の±1/2以内に維持することが求められます。標準の0.045″ワイヤでは±0.022″(約±0.56mm)です。アルミBIW作業で使用されるより細いワイヤでは、この許容窓はさらに狭くなります。
ロッドエンドは、あらゆる可動継手でこの公差連鎖に影響を与えます。適切に選定され新品で取り付けられたロッドエンドのガタはごくわずかですが、「ごくわずか」はゼロではありません。標準的な産業用ロッドエンドは約0.03~0.05mmのラジアル方向クリアランスを持ちます。ロボットの繰り返し精度が±0.05mmのシステムでは、このクリアランスだけで位置決め予算のかなりの部分を消費します。摩耗を考慮する前の話です。最高精度の溶接アプリケーションでは、設計段階でこれに対処する価値があります。標準クリアランスが初日から公差連鎖を侵食するロボットシステムのために、ゼロクリアランスまたは予圧型のロッドエンドバリエーションが存在します。
摩耗したロッドエンド、あるいは最初から小さすぎたロッドエンドは、事態を急速に悪化させます。複数のクランプアームピボットとポジショナーリンケージにわたってバックラッシュを掛け合わせると、立ち上げ時には±0.1mmを保持していた治具が、±0.3mmを保持するのも苦労する状態になります。ロボットはまだ正確です。治具が正確ではないのです。
溶接環境は、ほとんどの機械アプリケーションよりもロッドエンドに過酷です
溶接治具は管理された条件下では動作しません。絶えずサイクルを繰り返します。大量生産の自動車ラインでは、1つの治具が1シフトあたり4,000~6,000回の開閉サイクルをこなすこともあります。各サイクルの間に、アークからの放射熱、1,400~1,600℃の溶接スパッタ、電極接触による振動、クランプ作動による機械的衝撃が加わります。
ほとんどのロッドエンド仕様は静的荷重とミスアライメント角をカバーします。溶接環境で具体的に何が起こるかを扱っているものは少ないのです。
熱、スパッタ、熱応力
溶接スパッタがロッドエンドに飛び散るのは、単なる汚染問題ではなく熱イベントです。軸受シートの上や近くに着地したスパッタ粒子は、周囲の金属に急速に熱を伝えます。高サイクル自動化の標準的な推奨であるPTFEライナー付きロッドエンドは、ライナー材料として約+120~+150℃の連続運転限界を持ち、高温処方では+200℃に達します。
スパッタ直撃域では、この閾値に局所的かつ一時的に達することがあります。実務的な対策は意図的な遮蔽です。軸受シート部を保護するように配置された金属ガードまたは耐スパッタコーティングです。特殊なエンジニアリングは不要です。必要なのは、治具が現場に設置される前に、設計チームの誰かがスパッタの軌跡について考えることです。
治具フレームの熱膨張も関連する問題を生みます。生産中に構造が熱くなると、ロッドエンドのピボットを押したり引いたりし、主にラジアル荷重向けに設計された継手に軸方向応力を課します。幾何変化を吸収する角度方向の遊びがないと、リンケージが固着します。これを防ぐのは、ロッドエンド選定時の十分なミスアライメント角です。負荷容量だけで選定してもこの問題は解決しません。
迷走電流:誰も部品表に書かない故障モード
接地経路が不十分または間接的な溶接セルでは、溶接電流は電源への最も簡単な帰還経路を探します。その経路が治具構造を通ることもあり、経路上の金属製ピボット点、ロッドエンド軸受を含むすべてがその通りになります。
ボールと軌道面の間の小さなアークイベントでもピッチングが発生します。PTFEライナーは数百回のピッチングで破壊されます。鋼対鋼の軸受は熱耐性の点でやや有利ですが、ピッチングは同じ漸進的な摩耗劣化を引き起こします。対策は接地の規律です。溶接回路の接地経路が直接的で、治具の可動継手を迂回していることを確認するか、ロッドエンドと治具電流経路の間に電気絶縁を追加します。これは治具の配線とセットアップの問題であり、ロッドエンド選定の問題ではありませんが、仕様や品質のせいにされるロッドエンド故障を引き起こします。
高サイクル機械疲労
1シフトあたり5,000回、1日3シフトでサイクルする治具は、6か月のメンテナンス間隔で約270万回の荷重サイクルを蓄積します。これは高サイクル疲労の領域です。ほとんどのロッドエンド仕様が先頭に掲げる静的負荷容量は、270万サイクルでの性能について何も語りません。
ミスアライメント補償:治具を実際にまとめているもの
溶接治具への取り付けが幾何学的に完璧であることはありません。クランプアームは寸法ばらつきを伴って溶接固定されます。アクチュエータはわずかに傾いた角度で取り付けられます。よく作られた治具でも、組立公差に起因する角度ずれがピボット点に蓄積しています。
ロッドエンドはこれに対応するために存在します。
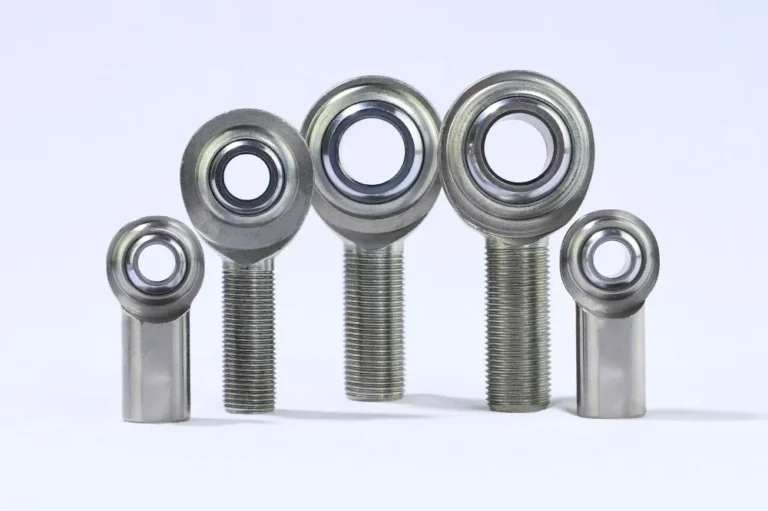
標準のロッドエンドは、穴径と設計に応じて±6°~±8.5°のミスアライメントを許容します。大ミスアライメント構成では±25°以上に達します。この範囲内であれば、球面ボールは自由に回転し、接続されたアクチュエータやリンケージが、シャフトやハウジングに曲げ応力を伝えることなく動けます。
角度方向の遊びがないと、小さな組立ミスアライメントでもアクチュエータシャフトを横方向から荷重します。空圧シリンダのロッドシールは予想より早く故障し始めます。サーボアクチュエータのシャフトベアリングは不均一に摩耗します。治具は「本来より早く摩耗する」 ― 溶接セルのメンテナンスではほとんど常套句になっている不満ですが、ロッドエンド継手の角度方向側圧が、検査されないまま寄与原因となっていることが多いのです。
多軸ポジショナーリンケージ ― 溶接ステーション間でワークを再姿勢させるためにBIWラインで使用されるもの ― では、ロッドエンドにより、リンケージの幾何がポジショナーの可動範囲の移動に伴う角度変化を吸収できます。これは、ポジショナーが追加のロボット軸として制御され、リンケージの固着が位置決め誤差に直結する協調運動溶接セルで特に重要です。
PTFEライナー対鋼対鋼:メンテナンス頻度を決める判断
溶接治具向けロッドエンドの選定で最も重要な軸受インターフェースの決定は、PTFEライナーか鋼対鋼(グリース式)かです。
高サイクルアプリケーションでPTFEが選ばれる理由
PTFEライナー付きロッドエンド は、焼入れ合金鋼ボールと軌道面の間に薄いポリテトラフルオロエチレン層を使用します。ライナーは再給脂を不要にします。溶接治具の軸受位置は治具の部分分解なしにはアクセスできないことが多く、スパッタ曝露によるグリース汚染は解決済みの問題ではなくメンテナンス上の負債だからです。
知っておくべき細部があります。すべてのPTFEライナー付きロッドエンドが同じではありません。標準のPTFEライナー品は、中サイクルアプリケーションに十分な接着またはスプレーコーティングを使用します。1シフト4,000サイクル以上の治具には、ライナーがコーティングではなく織物複合材であるPTFEファブリックライナー軸受が、大幅に高い耐摩耗性を提供し、持続的な高サイクル溶接環境に適した仕様です。
高サイクル溶接環境では、PTFEの存在そのものと同じくらい、PTFEの一貫性が重要です。給脂された鋼対鋼軸受はサイクルとともに摩擦特性が変化します。グリースが分散し、高荷重域で枯渇し、最終的に金属接触を許します。PTFEファブリックライナーは数百万サイクルにわたりより安定した摩擦係数を維持します。治具のクランプアームにとって、この一貫性はより一定したクランプ力につながり、それはより一定した溶接部ギャップにつながります。
標準のPTFEライナー付きロッドエンドは-30~+120℃で確実に動作します。高温処方では約+200℃まで拡張されます。
| 構成 | 荷重容量 | 潤滑 | 温度範囲 | 最適な用途 |
|---|---|---|---|---|
| PTFEファブリックライナー | 高 | 自己潤滑 | -30~+120℃ | 高サイクル治具(1シフト4,000回以上)、アクセス困難な位置 |
| 標準PTFEライナー | 高 | 自己潤滑 | -30~+120℃ | 中サイクル治具 |
| 鋼対鋼(グリース式) | より高い | 給脂が必要 | -40~+150℃ | 低サイクル、アクセス可能な位置、重量物クランプ |
| ステンレス+PTFE | 中~高 | 自己潤滑 | -50~+120℃ | 洗浄環境または腐食環境 |
鋼対鋼が合理的な選択となる場合
大型構造溶接治具 ― フレームレール、重機サブアセンブリ ― での非常に重いクランプ荷重には、鋼対鋼ロッドエンドがより高い極限静的負荷容量を提供します。位置が計画的な給脂のために実際にアクセス可能で、サイクル数が少ない(たとえば1シフト500回未満)なら、グリース式構成で機能します。
実務上のリスク:生産環境では、「給脂が必要な」位置が計画通りに給脂されることはまれです。結果 ― 乾燥状態で動作するロッドエンド、加速する摩耗、発生するガタ ― は十分に一般的であり、立証責任は鋼対鋼側にあるべきです。1シフト1,000サイクルを超えるもののデフォルトはPTFEライナーであるべきです。
選定チェックポイント
軸受インターフェースを指定する前に、3つの質問に答えてください:
- この位置は、通常のメンテナンス時間帯に再給脂のために実際にアクセスできますか?
- 1シフトあたりのサイクル数は?500サイクル未満:鋼対鋼でも機能する可能性があります。2,000サイクル超:PTFEライナーがより安全なデフォルトです。
- この位置はスパッタ直撃域ですか?はいの場合:軸受を遮蔽し、かつPTFEファブリックライナーを指定してください。
負荷容量、疲労寿命、そして実際に重要な安全率
ロッドエンドの静的ラジアル負荷容量は、ボールまたは軌道面が破壊される力です。溶接治具アプリケーションでは、これは下限であり、サイズ決定基準ではありません。
設計制約は疲労寿命であり、ピーク荷重ではない
数百万回サイクルする治具では、工学上の問いは「このロッドエンドは最大クランプ力に耐えられるか?」ではありません。ほぼ確実に耐えられます。問いはこうです。1サイクルあたり定格負荷の何パーセントでロッドエンドが動作しており、そのパーセントで十分な疲労寿命が得られるのか?
機械設計の一般的な慣行:100万サイクルを超えることが想定されるロッドエンドでは、1サイクルあたりの動作荷重を静的定格の20~30%に保ちます。1,000万サイクルを超えるアプリケーション ― 3シフト体制のBIW運用では1年以内に到達可能 ― では、マージンをさらに広げるか、穴径を一段大きくする必要があるかもしれません。
「ピーククランプ荷重の2倍の安全率」でロッドエンドをサイズ決めする治具エンジニアは、静的強度には対応しています。疲労寿命には異なる計算と、通常はより大きな安全率が必要です。
ラジアル荷重と軸方向荷重の方向
ロッドエンドはラジアル荷重 ― シャンク軸に垂直な力 ― に対して定格が決められています。軸方向容量(シャンク方向)は通常、ラジアル定格の5~10%です。うっかり軸方向に荷重をかけるクランプアームやリンケージは、不良部品に見える早期故障に直面します。正しい対策は常に設計幾何であり、より強い部品ではありません。軸受の中心面を機能的な荷重面に合わせてください。
ロッドエンドの負荷定格の算出方法、取り付け方向、疲労寿命の推定に関する詳細なリファレンスについては、ニューハンプシャーボールベアリングのエンジニアリングリファレンス がこの主題を詳しく扱っています。
まとめ:溶接治具エンジニアのための選定フレームワーク
ロボット溶接治具向けロッドエンドの選定は、優先順位をつけると3つの要素に集約されます:
1. 荷重だけでなく、サイクル体制に合わせる。
寿命サイクル数を計算します。100万サイクルを超えるアプリケーションでは、1サイクルあたりの動作荷重が静的定格の25~30%以下になるようにロッドエンドをサイズ決めします。1シフト4,000サイクルを超える治具には、PTFEファブリックライナー構成を使用します。
2. PTFEライナーをデフォルトとして指定する。
溶接環境では、鋼対鋼ロッドエンドの背後にあるメンテナンスの前提はしばしば非現実的です。PTFEファブリックライナー構成は、無視された場合にロッドエンド以外のすべてのせいにされる精度低下を引き起こす潤滑の変数を排除します。
3. ミスアライメント角を実際の組立幾何に合わせて設定する。
標準の±6~8°はほとんどの治具継手をカバーします。より大きな角度移動を持つポジショナーリンケージには検証が必要です。ミスアライメント角の指定が不十分だと、応力がアクチュエータシャフトに転嫁され、軸受摩耗とは異なる故障モードで治具精度を低下させますが、結果は似ています。
現場からの2つの追加ポイント :溶接の接地経路がロッドエンドのピボット継手を通っていないことを確認すること。そして、標準の軸受クリアランスがシステムの公差予算に対して無視できない、最高精度の治具位置には、ゼロクリアランスまたは予圧型ロッドエンドを指定することです。
治具の公差管理には、累積公差連鎖を管理下に置くための標準手法としてGD&Tの真位置制御があります。GD&T Basicsの公差スタックアップガイド は有用な出発点となるリファレンスです。
SYZ Machineは産業用ロッドエンド を、M5からM30の穴径で供給しています。PTFEライナー付き自己潤滑構成、高強度クロモリバリエーション、腐食環境向けステンレス鋼オプションに加え、精密オートメーション用途に適した寸法公差を備えています。非標準の治具幾何形状には、カスタム穴径およびねじ構成にも対応可能です。