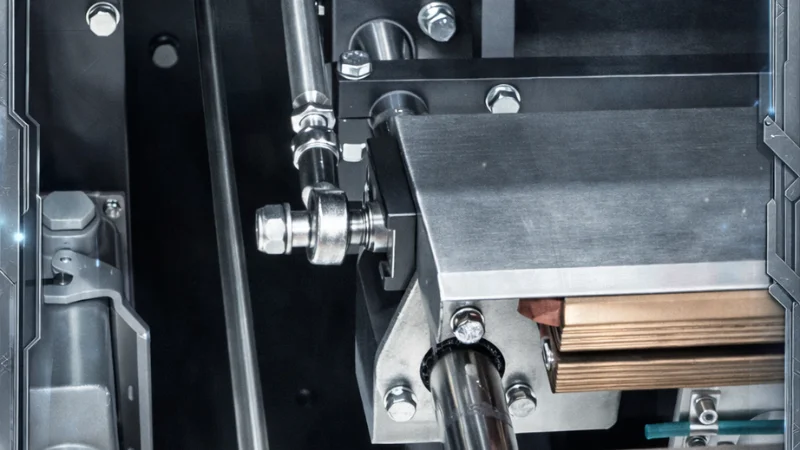
消費財包装工場における計画外のダウンタイムは決して安価ではありません。高速パウチ充填ラインでのわずか1回の停止でも、1時間あたり数万ドル規模のスループット損失に加え、故障原因を突き止めるための保全費用が発生します。しかし、最も一般的な故障箇所の一部は、シールジョーでもフィールド駆動部でも充填ヘッドでもありません。リンケージシステムの奥に組み込まれ、機械的応力による芯ずれを何時間にもわたり、何サイクルにもわたって吸収し続ける連結ロッドエンドなのです。
ロッドエンドは劇的に故障するわけではありません。静かに摩耗していくのです。機械はわずかに規格外の状態で動き始めます。シール品質の低下、位置合わせ誤差の発生、サイクルタイムの延伸。原因が特定される頃には、ダウンタイムのコストはすでに積み上がっています。
最新の包装機は毎分 200 サイクル以上で動作し、位置決め公差は ±0.1 mm です。
包装機内でロッドエンドが実際に使用される場所
揺動プッシュアームやシール機構はロッドエンドに毎時数千サイクルの急加速・急減速を与えます。
食品包装環境ではフードグレード潤滑剤または無給油設計(PTFE ライナー)が必要で、軸受の選択肢が制限されます。
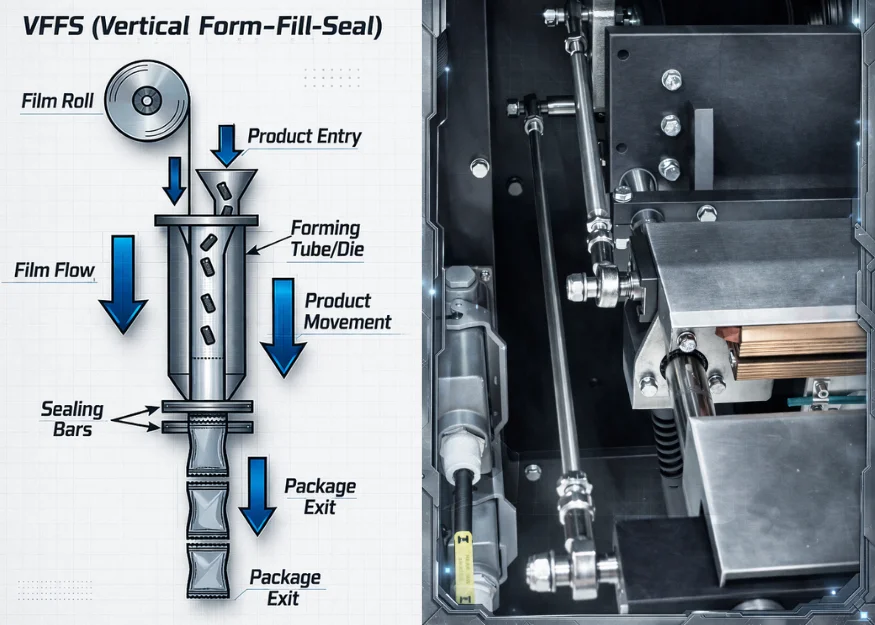
縦型成形・充填・シール(VFFS)機では、シールバーは、わずかに弾性を持ちテンションが不均一なフィルムに押し付けられながら、高速で正確かつ再現性の高いストロークを実行する必要があります。これらのバーを駆動するリンケージに剛性継手は使えません。シール要素の熱膨張が、高サイクルレートでのフレームのたわみと相まって、接続されたコンポーネント間に絶えず低レベルの角度芯ずれを生じさせます。
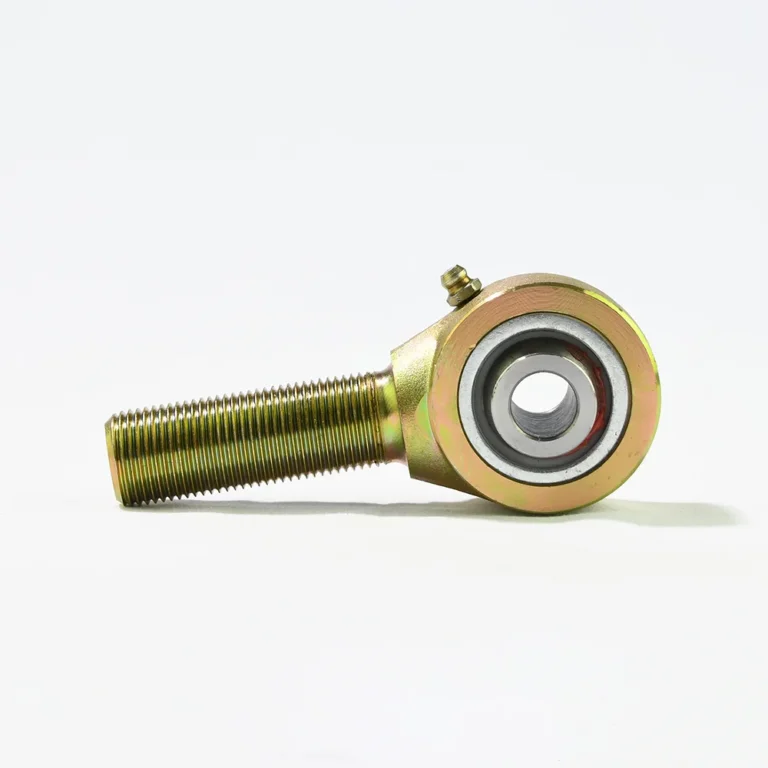
ロッドエンドはこれを前提に設計されています。球面内輪によりボールがハウジング内で揺動でき、シャンクや接続構造に曲げ応力を伝えることなく角度変位を吸収します。[フローラップ包装アプリケーション](https://www.igus.co.uk/industry/food-and-packaging/packaging-technology/flow-wrapping-machines)では、シールバーを支持するリニアシャフトガイドと組み合わせたロッドエンドベアリングにより、熱勾配がシステムの幾何形状を変化させても一定のシール圧力が維持されます。
横型成形・充填・シール(HFFS)機も同様のダイナミクスに直面します。フィルム搬送機構、横シールジョーの動き、ナイフアクチュエータのいずれも、同じ自己調心能力を必要とするリンケージに関係しています。
ピック・アンド・プレースおよびロボットアームのリンケージ
包装ラインのデルタロボットおよびリニアピック・アンド・プレース装置は、中~高速システムで毎分60~150回のピック動作を行います。駆動ユニットとエンドエフェクタを結ぶ並列リンクアームには、両端にロッドエンドが必要です。アームが軌道を描く際に生じるリンク間の角度関係の変化を、これらが吸収します。剛性があると継手に側圧がかかり、毎分100サイクルの側圧はベアリングを急速に破壊します。
その速度範囲の上限近くで使用されるデルタロボットでは、可動質量が重要です。軽量なアルミ製または複合材ボディのロッドエンドは、毎回のピックサイクルでサーボが加速・減速しなければならない慣性を低減するために、意図的に選定されることが多くあります。
カム駆動機構
定量供給ユニット、製品搬送機構、レジストレーションシステムは通常、回転カムプロファイルによって駆動されます。カムを追従するフォロワーアームは、ロッドエンドを介して出力機構に接続されます。これらの継手は、フォロワーがカムプロファイルの上昇部や下降部に入るたびに断続的な衝撃荷重を受けます。高速アプリケーションでは、これらの衝撃イベントが計算上の定格運転荷重の2~3倍に達することもあり、カタログの静的数値ではなく、動的負荷容量と衝撃耐性が選定の重要基準となります。
芯ずれの問題 ― 標準ベアリングがここで機能しない理由
包装機械の文脈における「芯ずれ」には、複数の重なり合う現象が含まれます。そのいずれも特殊なものではなく、機械に組み込まれたものです。
芯ずれの実際の原因
溶接フレームの製造公差は蓄積します。室温では完全に直角に見えるフレームも、運転条件下ではわずかに変形します。シール要素からの熱勾配、駆動部の振動、ボルト接合部のなじみなどです。機械の使用寿命にわたり、ピボット部やガイドブッシュの摩耗がさらなる幾何学的狂いを加えます。
標準の固定穴ベアリングは、角度芯ずれを受けてもたわみません。不均一に荷重を受けます。転動体や摺動面は、全接触面に荷重を分散させるのではなく、端部に集中した応力を受け持ちます。その結果、摩耗が加速し、最終的には剥離や焼き付きに至ります。
自己調心幾何形状の利点
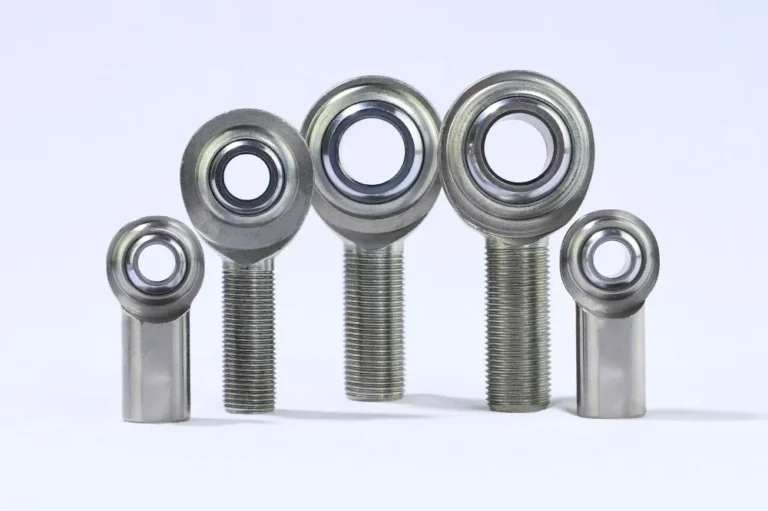
球面ロッドエンドは、外径が凸形状のボールを、それに適合する凹形状の穴を持つハウジング内に配置します。ボールは中心を通る任意の平面内で回転できるため、ベアリングが全接触面で荷重を受け持ち続けながら、内輪を外側ハウジングに対して傾けることができます。
平ブッシュにはない実用的な設置上の利点もあります。ねじシャンクは長さを調整可能です。包装機のリンケージでは、試運転時にアセンブリを微調整して、シムを使用せずに予圧やガタを排除できます。これにより、機械組み立てやラインの切り替えで実際の時間を節約できます。
材料選定 ― 機械を造る前に正しく決める
包装機械におけるロッドエンドの材料選定は、単なる調達の決定ではありません。規制環境では、コンプライアンスコスト、洗浄プロトコルの複雑さ、汚染リスクに直接影響します。
炭素鋼:標準オプションとその限界
炭素鋼製ロッドエンドは、最低価格で最高の負荷容量を提供します。乾燥した非食品の産業用包装(段ボール箱詰め機、一般貨物用パレタイザー)には、炭素鋼が適切な選択であることが多いです。トレードオフは錆です。洗浄サイクル、湿気、製品残渣への曝露がある環境では、保護されていない炭素鋼は腐食します。腐食したロッドエンドの交換は1個あたり安価ですが、計画外のダウンタイムと汚染リスクはそうはいきません。
ステンレス鋼:フードグレードの基準
食品・飲料、乳製品、医薬品、化粧品の包装には、AISI 304ハウジングと、熱処理および精密研削を施した440Cボール部品を備えたステンレス鋼ロッドエンドが標準の出発点です。オーステナイト系304のボディは、ほとんどの洗浄薬品に表面劣化せず耐えます。マルテンサイト系440Cボールは硬度と耐摩耗性のために選ばれます。その熱処理は、より柔らかい304ボールが荷重下で急速に失う表面完全性を維持します。2つの材料は互いに補完し合います。ハウジングは耐食性を、ボールは機械的耐摩耗性を担います。
ここで譲れない点があります。ステンレス同士の金属接触は焼き付き(ガリング)を起こしやすいのです。これは荷重と摩擦下で接触面が噛み込む冷間溶接現象です。一定の荷重と運動を伴うすべてのステンレスロッドエンドアプリケーションでは、PTFEライナーまたは特殊潤滑剤が不可欠です。これこそが、ボールのハウジング内での焼き付きを防ぐものです。
ステンレスロッドエンドは構成により、通常、炭素鋼品より30~50%高価です。この割増は、代替案と比較すると見え方が変わります。フードグレード環境でのコンプライアンスコスト、腐食に起因する汚染事故による文書作業の負担、より頻繁な交換などです。
PTFEライナーおよびメンテナンスフリー:長間隔でのソリューション
PTFEライナー付きロッドエンドは、ボールとハウジング穴の間に複合ライナーを追加します。PTFEはほとんどの工程薬品に対して化学的に不活性で、摩擦が非常に低く、食品接触隣接用途においてFDA適合です。約-54℃~163℃(-65℉~325℉)の動作範囲は、インライン熱トンネルや滅菌隣接区域を含む、包装ラインのほとんどの温度プロファイルをカバーします。
実用的な利点は、計画的な給脂が不要、潤滑に関連するダウンタイムがない、潤滑剤が製品流に到達するリスクがないことです。リンケージポイントに給脂するために停止することが年間数時間に積み重なる高サイクル用途や、フードグレード潤滑剤が必須でコストと文書作業の負担が増すラインでは、PTFEの割増は通常1回のメンテナンスサイクル以内に回収されます。
材料クイックリファレンス
| 適用環境 | 推奨ロッドエンド |
|---|---|
| 乾燥した産業用包装(段ボール、一般貨物) | 炭素鋼、標準グリース潤滑 |
| 食品、飲料、乳製品(定期的な洗浄) | 304ステンレスハウジング+440Cボール、PTFEライナー付き |
| 医薬品・化粧品(厳格な衛生管理) | 全体316Lステンレス+PTFE複合材、メンテナンスフリー |
| 高速連続ライン(最大稼働率を優先) | メンテナンスフリー、適合する任意の材料 |
荷重、速度、疲労 ― 数値の本当の意味
ロッドエンドのデータシートの数値は重要ですが、アプリケーションの実際の荷重パターンに適用する必要があります。仕様を最終決定する前に知っておくべき点をいくつか紹介します。
ラジアル荷重容量と軸方向荷重容量
包装機リンケージのほとんどの用途では、ロッドエンドは主にラジアル方向に荷重を受けます。シールバー駆動リンケージにも軸方向成分が存在することが多く、特にストロークの両端でリンケージの幾何形状が変化する際に顕著です。軸方向荷重を考慮せずにラジアル定格だけでロッドエンドを選定すると、球面ベアリングの早期摩耗につながります。軸方向荷重は静的ラジアル定格の10~15%以下に抑えてください。この閾値を超えると、ボールが軌道面内を移動し、エッジ摩耗が加速します。
サイクルレートと疲労寿命
1分あたり80袋で稼働するVFFS機のロッドエンドは、1時間あたり4,800回の完全な振動サイクルを実行します。8時間の2交代勤務では、1日あたり約77,000サイクルに達します。ほとんどのロッドエンドメーカーはヘルツ接触応力法に基づく動的定格荷重を公表していますが、高サイクル機械にとって重要な数値は疲労補正定格 — 数百万サイクルで軸受が定義されたL10寿命に達する荷重です。
ボールタイプのロッドエンドは、より高い速度と軽負荷を低摩擦で処理します。ローラータイプのロッドエンドはより重い荷重を支えますが、内部摩擦が加わり最大サイクルレートが制限されます。包装機械は一般にボールタイプの範囲に収まります。例外的に重量物や長いレバーアームを扱う用途ではそうとは限りません。
衝撃荷重係数
カム駆動および空圧駆動の包装部品は衝撃イベントを生みます。カムフォロアの切り替え時の動的荷重は、公称運転荷重の2〜3倍に達することが一般的です。標準的な手法は、軸受の動的定格と照合する前に、計算した動的荷重に1.5〜2.5倍の衝撃係数を適用することです。注意点として、静的定格荷重(C₀)は永久変形のしきい値です — C₀を超える衝撃荷重は即座の損傷を意味します。衝撃係数の計算は動的定格に適用するものであり、C₀を安全倍率として比較するものではありません。
メンテナンス戦略 — 給油式とメンテナンスフリーの実務比較
標準の給油式ロッドエンドとメンテナンスフリータイプの選択は、コストの問題として語られがちです。より有用なのはリスクの問題として捉えることです。
給油計画の隠れたコスト
グリースニップル付きの標準ロッドエンドには定期給油が必要です — 荷重と速度によりますが、通常500〜2,000運転時間ごとです。複数の機構にわたって数十本のロッドエンドが使われる包装ラインでは、これは積み重なります。1回の給油あたりの技術者時間を計算し、全ジョイントの頻度を掛け合わせると、これらのジョイントを適切に給油し続ける年間労務コストは、標準品とメンテナンスフリー品の価格差をしばしば上回ります。
より一般的な故障モードは給油不足です。多忙な生産環境では給油間隔が後ずれします。乾燥したロッドエンドが荷重下で動くと熱を発生し、軸受面が急速に摩耗し、ラジアルクリアランスが拡大します。原因が6週間前に給油を欠いたロッドエンドだと特定される前に、機械は規格外の出力を生み始めます。
過剰給油も良い結果をもたらしません。余分なグリースは製品接触域へ移行し、清掃のためにラインを停止させる食品安全プロトコルを引き起こします。
メンテナンスフリーが経済的に合理的な場合
メンテナンスフリーロッドエンドは、定格寿命の全期間を通じて介入なしで一貫した性能を提供します。標準の給油式ユニットとの損益分岐点は3つの要因で決まります:ライン速度(速いほどサイクルが多く、給油頻度が上がる)、ジョイントのアクセス性(手の届きにくいジョイントは保守コストが高い)、規制環境(フードグレード潤滑剤は高価で文書化が必要)。
高速の食品・医薬品包装ラインでは、計算は通常明快です。総所有コスト — 潤滑剤、技術者時間、フードグレード適合、給油漏れによる計画外停止 — は一貫してメンテナンスフリー選択肢を支持します。
摩耗の検出と交換時期
ロッドエンドのラジアルクリアランスは、計画点検時に手で感知できます。接続部品をつかみ、ハウジングに対する動きを確認します。メーカーは通常、交換前の最大許容クリアランスを規定しており、軸受サイズと用途にもよりますが、一般的に0.05〜0.15 mmです。プロセスドリフトを引き起こす前にこの段階でロッドエンドを捉えることが、計画的な交換と計画外のライン停止の分かれ目です。
選定チェックリスト
包装機用ロッドエンドの仕様決めは、この順序で問う5つの質問に集約されます:
1. 荷重の方向と大きさ。 荷重は主にラジアル方向か、軸方向か、複合か。カム駆動や衝撃イベントを含む機構には1.5〜2.5倍の衝撃係数を適用し、動的定格と照合します — C₀ではありません。
2. 運動の種類とサイクルレート。 振動か、回転か、多方向か。十分な寿命を確認するため、予想年間サイクル数を軸受のL10疲労寿命と照合して計算します。
3. 環境条件。 湿気、洗浄薬品、製品残渣はありますか。これが材質を決めます:乾燥した産業環境には炭素鋼、フードグレードにはステンレス、最大の耐薬品性にはPTFEライナー付きステンレス。
4. メンテナンスアクセスと間隔。 ラインを止めずに必要な頻度でジョイントを保守できますか。アクセスが困難、または間隔がタイトなら、メンテナンスフリー設計へ一段上げます。
5. 規制要件。 食品、医薬品、化粧品の生産にはFDA適合材料が必要です。仕様を確定する前に、軸受ライナーとハウジングの適合性を確認してください。
この5つの要素に適合させれば、標準工業グレードからフルステンレスPTFEライナー構成までのロッドエンドが、自動包装機の要件の全範囲をカバーします。SYZ Machineは産業用ロッドエンドをこれらの材料ファミリー — 炭素鋼、ステンレス鋼、PTFEライナー付きバリエーション — で製造しており、すべてCNC加工による厳しい寸法公差で、包装機械が求める精密な芯合わせを支えています。
包装ラインが規格外のシールや不定の充填量を生み始めたら、リンク機構内のロッドエンドを点検してください。それらは小さく、機構全体に分散しており、正常に機能しているときは誰にも気づかれません。それこそが狙いなのです。