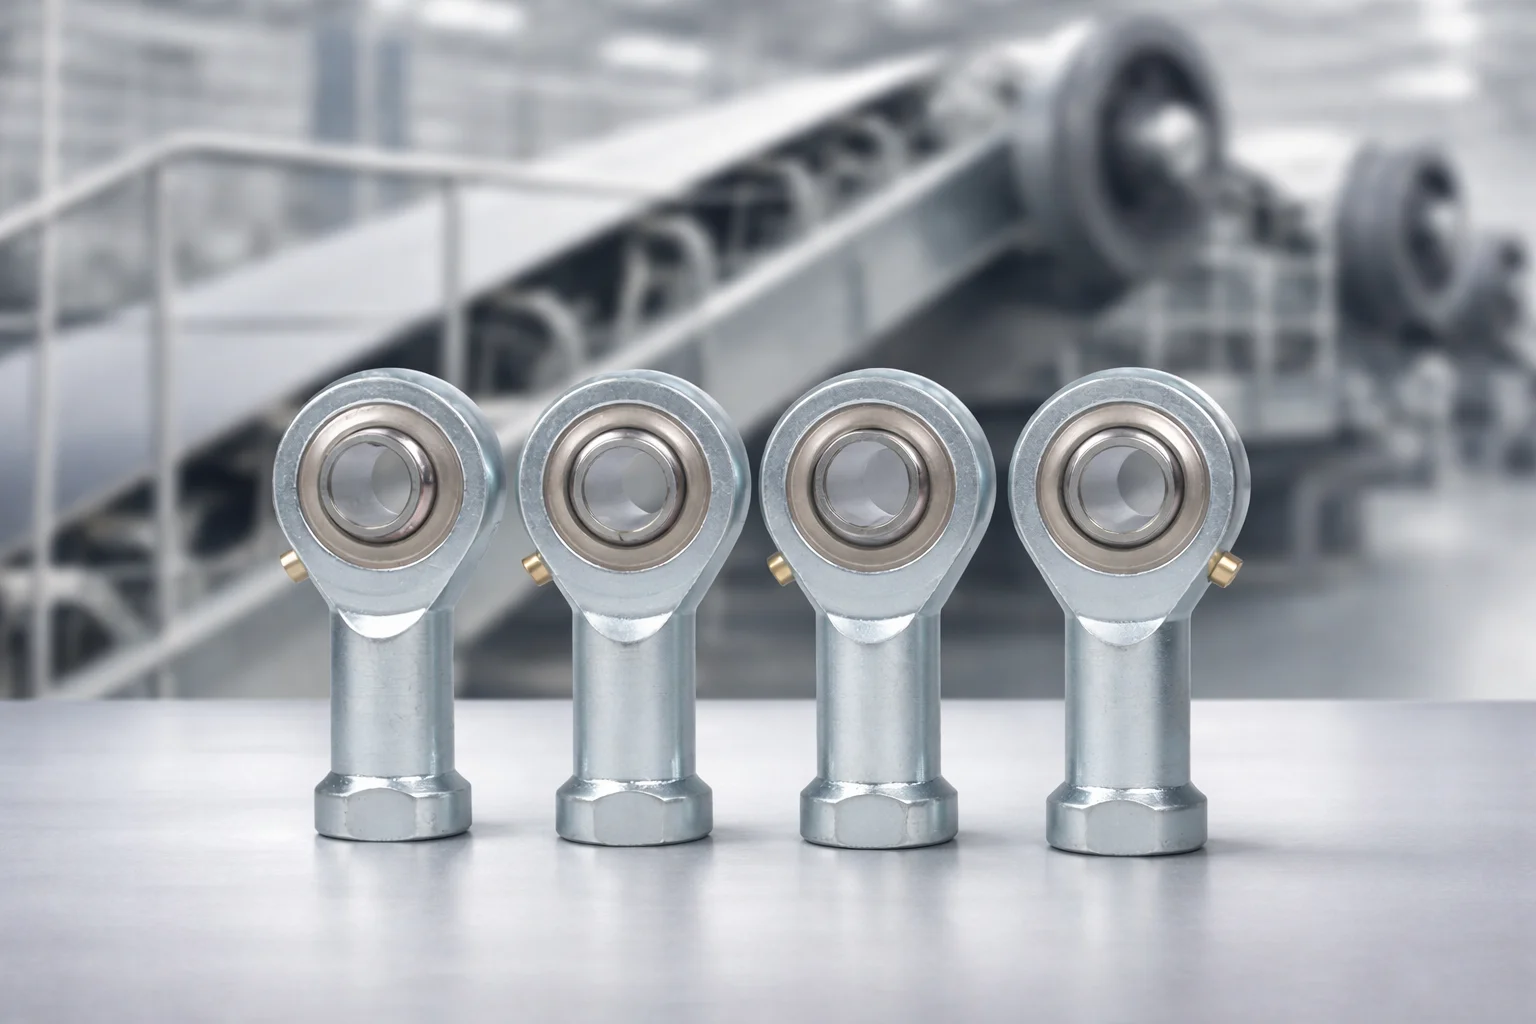
コンベヤベルトの張り調整不良は、ほとんど前触れなく発生します。問題に気づくのは、深夜2時にベルトがプーリから外れたときや、技術者がテイクアップキャリッジが3インチもずれているのに誰もいつからなのか知らないことに気づいたときです。こうした故障の根本原因をたどると、小さく見落とされがちな部品に行き着きます:張り調整機構とテイクアップ軸受フレームを結ぶロッドエンドです。
ロッドエンドは、コンベヤシステム設計ガイドで専用の章を設けられることは通常ありません。エンジニアリング工程の終盤で指定され、在庫にあるものの中から選ばれることが多いのです。それは間違いです。張り調整システムにおいてロッドエンドは、テイクアップキャリッジを介して伝わるベルト荷重を支え、経年で避けられないフレームの芯ずれを吸収し、しかも穏やかな粉塵環境から苛烈な腐食環境まで幅広い環境でそれを行います。選定を誤れば、部品代を超える損失になります。
張り調整システムにおけるロッドエンドの役割
コンベヤテンショナーにおけるロッドエンドの力学的役割は、他のほとんどのロッドエンド用途とは異なります — この違いを理解しているかどうかが、良い選定と高くつく手戻りを分けます。
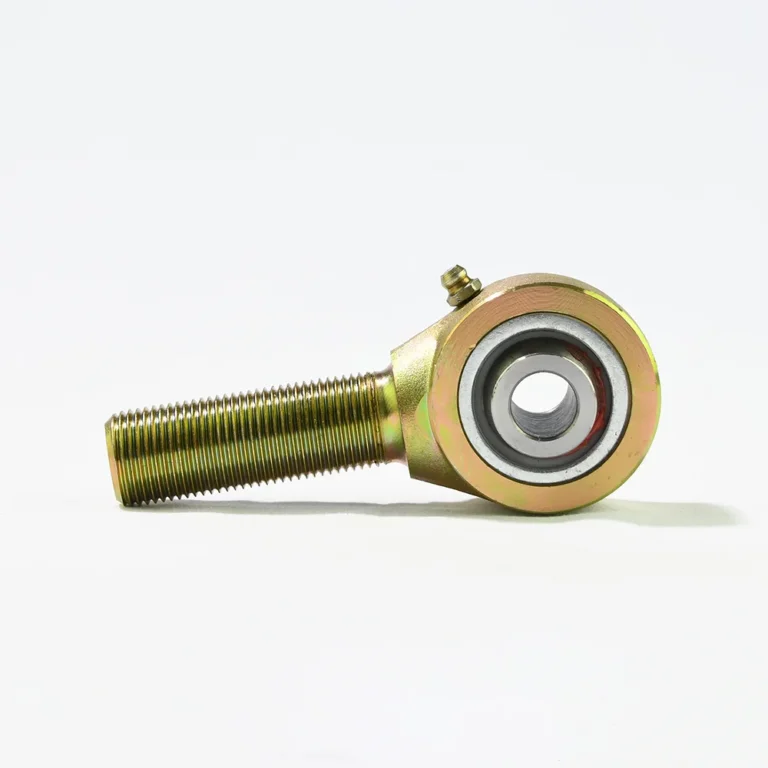
ねじ式張り調整システム(約80〜100 mまでのコンベヤで最も一般的な構成)では、テンションスクリューが調整点からテイクアップ軸受キャリッジへ力を伝えます。ロッドエンドはスクリューとキャリッジの間、あるいは重力式・油圧式テイクアップのリンク機構の一部として設置されます。軸部はスクリュー組立にねじ込み、ボア(アイ)はピンでキャリッジに接続します。ベルト張力荷重は、キャリッジ → ピン → ボア → 球面 → ハウジング → 軸部 → スクリューへと流れます。この荷重方向 — 軸部軸線に沿い、ボアピンに垂直 — が、ロッドエンド軸受カタログでいう「ラジアル荷重容量」です。これが部品の主要定格容量であり、テンションロッドやリンク用途こそロッドエンドが設計されている対象なのです。
しかし荷重伝達は仕事の半分にすぎません。この用途でロッドエンドが真に価値を持つのは、芯ずれの吸収です:丁寧に作られたコンベヤフレームでも荷重下ではたわみ、熱サイクルは取り付け点を動かし、基礎は沈下します。コンベヤの稼働寿命の中で、テイクアップキャリッジの軸線とスクリューの軸線は共線性から外れます。リジッド接続では、この芯ずれがねじかかり部の曲げ応力に変換され — ねじの摩耗、焼付き、フレームの亀裂につながります。ロッドエンド内の球面軸受がこの角度ずれを吸収し、キャリッジが案内に沿って動く間もスクリューが純粋な引張りを保てるようにします。
荷重解析 — 何を選ぶかの前に数値を正しく把握する
ロッドエンドの選定ミスの大半は、誤った荷重数値から始まります。コンベヤテンショナーはシステムの松側にあり、その役割は松側張力T₂を維持することです。これにより駆動プーリは滑りを避けるのに十分なベルト摩擦を得ます。駆動プーリはT₂に抗して引っ張ることでT₁を生みます。サイズ選定においてこれはこういう意味です:ロッドエンドが受ける荷重はT₁ではなく、単純にT₂でもありません。
約180°のベルト巻き付きを持つテールプーリ(ヘッド駆動+テールテイクアップの単純なコンベヤで標準的)の場合、テイクアップキャリッジに作用する合力は約2 × T₂です — プーリの両側から離れる2本のベルトスパンのベクトル和です。T₂ = 15 kNのシステムでは、キャリッジを支えるロッドエンドは約30 kNの合力荷重を受けています。中央1本のスクリュー式なら、1本のロッドエンドがその合力をすべて負担します。側面2本のスクリュー式なら、荷重はほぼ均等に分割されます。
静的荷重と動的荷重
コンベヤテンショナーは主に静的荷重を受けています — ベルト張力は試運転時に設定され、通常運転では劇的には変動しません。ただし、起動時のトルクサージ、駆動プーリ上を通過するベルト継ぎ目、詰まり除去作業は、定格値の1.5〜2倍に達する過渡的な動的荷重をもたらします。安全係数で考慮してください:振動と環境劣化のある産業用コンベヤ用途では、定格静的許容荷重に対して最低3倍の安全係数が標準的な工学的手法です。つまり、キャリッジの定常荷重10 kNを受けるロッドエンドは、最低でも静的に30 kNの定格が必要です。
定格20 kNのロッドエンドは12 kNの用途に適しません — 環境要因と繰り返し荷重を考慮すると、見かけの1.6倍のマージンはたちまち消えます。
ロッドエンドにおける軸方向荷重とラジアル荷重
整理しておきたい用語のポイント:ロッドエンド軸受カタログで「ラジアル荷重」とはボアピン軸に垂直な荷重を意味し — これは軸部軸線に沿った荷重に相当します。「軸方向荷重」とはボアピン軸に沿った荷重で、メーカーは通常ラジアル定格の10〜20 %に制限しています。正しく取り付けられたテンショナーのロッドエンドでは、ベルト張力荷重は軸部に沿って流れます(カタログ用語でラジアル荷重)。ロッドエンドがボア軸方向に大きな荷重を受けているなら、取付幾何が間違っています。
材料選定 — メンテナンス頻度を決める選択
3つの摩擦ペアが、ほとんどのコンベヤテンショナー用途をカバーします:
鋼/青銅 — 焼入れ鋼球がリン青銅または真鍮の軌道で動く構成です。良好な荷重容量、中程度の衝撃に耐え、再給油が可能です。実用上の上限はメンテナンスの規律です:この組み合わせは環境にもよりますが500〜1,000運転時間ごとに新しいグリースが必要です。メンテナンスが計画的でアクセスが容易な場所では、鋼/青銅は費用対効果が高く機能します。メンテナンスの窓が短い、または少ない場所では、潤滑膜が切れた途端に青銅軌道は急速に摩耗します — 多くの場合、誰も気づくより速く、摩耗が静かに進行するからです。
鋼/PTFE複合 — PTFEを用いたライナ により外部給油が不要になります。再給油が現実的に困難な用途 — 高大構造物の高所設置部、グリース汚染が禁止される食品グレード環境、グリースが研磨性粒子を呼び込み軸受周辺で研磨剤と化す粉塵環境 — では、鋼/青銅比40〜60 %の価格プレミアムに見合う価値があります。
見落とされがちな限界:PTFE複合ライナは、同サイズの 金属対金属 設計より持続許容荷重が低いことです。長時間の高圧縮下では、ライナ材料がコールドフローを起こします — 一定圧力下でのクリープのようなものです — これにより軸受クリアランスが経時で増加します。ヘビーデューティーの高張力用途では、動的定格だけでなく、ライナ固有の持続荷重定格を実際の定常荷重と照合してください。また、多くのPTFE複合設計のライナ接着樹脂は90〜100 ℃を超えると軟化し始めます。アプリケーションが高温で稼働するなら、120 ℃というカタログ数値がすべての構成に当てはまると仮定せず、メーカーに温度定格を確認してください。
鋼/鋼 — 焼入れ鋼球と焼入れ鋼軌道の組み合わせです。サイズあたり最高の荷重容量、同一定格での最小フットプリント。荷重が大きく、定期給油のために設置部にアクセスできるヘビーデューティー用途で使用されます。鋼/鋼の乾燥運転は持ちこたえられません — 焼付きは急速に発生し、損傷は通常テンショナー組立全体を巻き込みます。
材料選定クイックリファレンス
- アクセス容易な場所 + 計画的なメンテナンス + 高荷重 → 鋼/青銅
- アクセス困難な場所、または粉塵・食品グレード環境 → 鋼/PTFE複合
- 高荷重 + 定期アクセス + 信頼できる給油計画 → 鋼/鋼
- 湿潤・海岸・薬品環境 → 摩擦ペアにかかわらずステンレス鋼ボディ
許容角度偏差と環境適合性
角度を正しく扱う
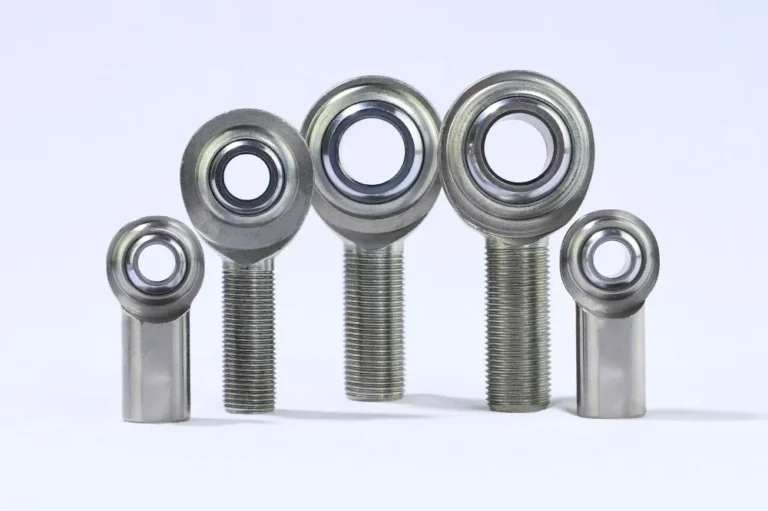
ロッドエンドは最大角度偏差で定格されています — 球面軸受が玉軌道とハウジング端の接触なしに吸収できる、軸部軸線とボアピン軸線の間の角度ずれです。一般的な産業用ロッドエンドは、ヘビーデューティー小型設計の±5°から軽量タイプの±15°までの範囲です。
コンベヤテンショナーに必要な吸収量は、フレームの幾何と予想される撓みによります。単一スパンの短く剛性の高いコンベヤでは、経時で2〜3°の角度ドリフトしか発生しないかもしれません。熱移動する鉄骨構造の長いシステムや、可動・浮遊基礎上のシステムでは、8〜10°に達することも容易にあります。実践で通用する経験則:予想される角度偏差に対して少なくとも30〜40 %のマージンを確保してサイズを決め、定格限界近くで連続運転しないこと。定格角度の90〜100 %で動くロッドエンドは、60〜70 %のものより大幅に速く摩耗します。
環境適合性
粉塵と研磨材:シール付き自己潤滑型ロッドエンドは、骨材・鉱山・セメントのコンベヤ環境で、グリース式の設計に一貫して優位です。グリースは微粒子を呼び込んで研磨性に変え、各給油サイクルで粒子の一部を接触域の奥へ押し込みます。鉱山現場での経験では、同じ環境でメンテナンスされるグリース式ユニットと比べ、シール式ユニットの交換間隔は通常2〜3倍です。
湿気と腐食:標準的な炭素鋼ロッドエンドは、湿潤環境や海岸地域では急速に腐食します。耐食性の昇順での選択肢:亜鉛めっきボディ、クロムめっき玉、ステンレスボディ(304または316)、ステンレス玉を備えたフルステンレス。港湾ターミナル、水産加工、薬品取扱いには、ステンレス構造が正しい出発点であり、アップグレードではありません。
温度:標準PTFE複合ライナの定格は−50 ℃〜約+120 ℃ですが、90 ℃超が持続する場合は、具体的な接着樹脂の温度定格を確認してください。グリース式鋼/青銅ユニットでは、標準リチウムグリースは120 ℃超で効力を失います。高温用ポリウレアや合成グリースにより使用範囲は150〜180 ℃まで拡張できます。−20 ℃未満では標準グリースの粘度が急上昇します — 試運転時に低温用グリースを指定してください。
ねじかかり長さと取付 — 良い仕様が崩れる場所
軸受の選定が正しくても、ロッドエンドは早期に故障し得ます。ねじかかり長さと取付の細部は、軸受の仕様ミス単体よりも多くの早期故障を説明します。
ねじかかり長さ
テンショナー用途のロッドエンド軸部は、荷重を十分な接触面積に分散させるために、相手ハウジングへの十分なかかりを必要とします。最低限の目安はねじ呼び径の1倍。より保守的な標準は1.5倍です。ねじかかり20 mmの25 mmロッドエンドがキャリッジ荷重30 kNを受けるのは、限界的な接触長です — 起動サージ時にねじのなめれや焼付きが現実になります。テンショナーハウジングのキャビティ深さが固定でかかり長さが限界にしかならない場合は、太いボディのロッドエンド(直径あたりのねじ面積が大きい)を選ぶか、ハウジングにねじ込むインサートスリーブを指定する方が、20 mmのままで済ませるより望ましい選択です。
軸部の疲労はこの式のもう一つの側面です:ねじ部の谷の領域 — 軸部がハウジング肩に接する場所 — は、引張と角度偏差の複合下で応力集中点です。過負荷または過小寸法のロッドエンドでは、ここから破断が始まります。十分なかかり長さはこの点の曲げモーメントを減らします。最低限を超えることはここでは過剰設計ではなく、賢明な判断です。
回転に対するロック
テンションスクリューは振動します。ロックされていないロッドエンドは回転します — 誰も知らない間に、張り設定を強めたり緩めたりするのです。標準の六角ロックナットは、清浄で安定した設置では許容可能に機能します。屋外システム、高振動コンベヤ、熱サイクルを受ける用途には、ナイロンリング入りロックナット(中程度の温度用)または全金属製セルフロックナットがより信頼できます。組立時に軸部ねじへ中強度のねじロック剤(Loctite 243または同等品)を塗布することは、高振動環境での実用的な追加対策です。
左ねじと右ねじ
中央スクリューと2本の対向ロッドエンドを持つテンショナー — コンベヤ全幅にわたるテンショナーで一般的な構成 — では、1本のロッドエンドに左ねじが必要です。中央の調整スクリューを回すと、両端が同時に動き(一方はねじ込み、他方はねじ戻し)、ベルト幅全体に均一な張りが得られます。この組立に右ねじロッドエンドを2本発注すると、一方を締める間にもう一方が緩みます。見落とされるたびに試運転を脱線させる調達上の細部であり、左ねじロッドエンドは標準の右ねじほど在庫されていないため、見落としやすいのです。
詳細は、New Hampshire Ball Bearingsのロッドエンド取付に関する工学リファレンス が、背中合わせ構成のねじかかり長さと荷重分散の考慮点を有用な詳細でカバーしています。
テンショナー用途におけるロッドエンドの故障形態
コンベヤテンショナーのロッドエンドの故障は、認識可能なパターンに従って発生します。どのパターンを探すべきかを知っていれば、誤った部品の診断に費やす時間を節約できます。
玉軌道の摩耗溝、荷重面:持続荷重下での正常摩耗です。正しく選定・保守されたロッドエンドでは、この摩耗は長い年月をかけて緩やかに進行します。溝の進行が速い場合は、ロッドエンドの寸法不足を示していることが多い — 元の設置時からベルト張力要件が上がっていないか確認してください(新製品、増産、傾斜角の増大など)。
二次面の摩耗溝:ロッドエンドが本来受けるべきでない方向の荷重を受けています。原因は通常、テイクアップキャリッジの案内部の摩耗または焼付きです。キャリッジが案内溝の中で傾き、本来の純粋なキャリッジ張力がロッドエンドを通る複合荷重に変わります。案内を修理せずにロッドエンドだけ交換すると、数ヶ月以内に同じ故障が再発します。
腐食による焼付き:球面が軌道に固着します。湿潤環境での長期停止後に典型的に見られます — 水分が潤滑膜を置換し、球面と軌道の間に腐食生成物が蓄積し、再始動時には固着したロッドエンドがリジッドリンクとして荷重を受けます。通常なら軸受が吸収するはずの角度ずれが、軸部に直接的な曲げ応力を生みます。続いてねじの破断が起こります。予防は簡単です:環境に適したロッドエンド材質の選定と、長期停止後の始動前点検です。
ロッドエンド軸部のねじ焼付き:ねじかかりの不足、組立時のねじ部への給油不足、またはロッドエンド軸部と相手ハウジングの材料硬度が近すぎること(めっきの違いのない鋼対鋼)。取付時に軸部ねじへ焼付き防止剤(アンチシーズ)を塗布すれば、ほぼ追加コストゼロでねじ焼付き故障の大部分を防げます。
故障モードのクイック診断
- 荷重面の摩耗溝 → 寸法不足;ベルト張力を確認し再計算
- 荷重面外の摩耗溝 → キャリッジ案内の問題;まず案内を修理
- 腐食焼付き → 環境に対するロッドエンド仕様の誤り;材質・シールのグレードアップ
- ねじ焼付き → ねじかかり不足または組立不良;次回取付時にアンチシーズ使用
実践的な選定チェックリスト
正しい質問を正しい順序で行えば、コンベヤテンショナー用ロッドエンドの選定は難しくありません。
1. T₂(松側張力)はいくらか? テイクアップキャリッジの荷重は約2×T₂です。必要な静的定格荷重を得るには最低3倍の安全係数を適用します。これが第一のフィルターです。
2. ねじ1本式か2本式か? 1本のロッドエンドがキャリッジ荷重のすべてを受けるか、2本で分担するかを決めます。
3. 必要な芯ずれ角はいくらか? 熱変位と基礎の沈下を含め、コンベヤの稼働寿命全体での最大予想角度ずれを実測または計算します。30〜40 %のマージンを加えます。それに応じて選定します。
4. 運転環境はどうか? 粉塵、湿気、薬品への曝露、温度範囲が材質選定を決めます。ここでコストだけをフィルターにしないこと — 環境起因の故障はより早く発生し、標準品と耐食ロッドエンドの価格差を超える損失になります。
5. 現実的なメンテナンス計画は? 定期再給油が実際に可能なら、鋼/青銅はコストパフォーマンスに優れます。不可能なら、シール付き自己潤滑構造のプレミアムを払います。
6. 左ねじか右ねじか — そしてどのねじ規格か? 発注前にテンショナー組立設計と照合します。メートルねじ(M)とUNC/UNFインチねじは互換性がありません。
7. ねじかかりは十分か? 最低ねじ呼び径の1倍、望ましくは1.5倍。発注前にハウジングキャビティと照合します。
SYZ Rod Endsでは、コンベヤテンショナー用途のロッドエンドを鋼/青銅、鋼/PTFE、ステンレスの各構成で取り揃えています。メートルねじとインチねじの両規格、左ねじオプション、バラ物搬送用コンベヤのヘビーデューティー用途に対応する高定格荷重をカバーします。かかり長さを延長した設置向けのカスタム軸部長や、非標準のボア寸法もご要望に応じて製作します。
ロッドエンドは張り調整システムの中で最も目立つ部品ではありません。しかし上記の質問 — 初めての故障の後ではなく発注前に問うべき質問 — が、次のサービス間隔が年単位になるか週単位になるかを決めます。