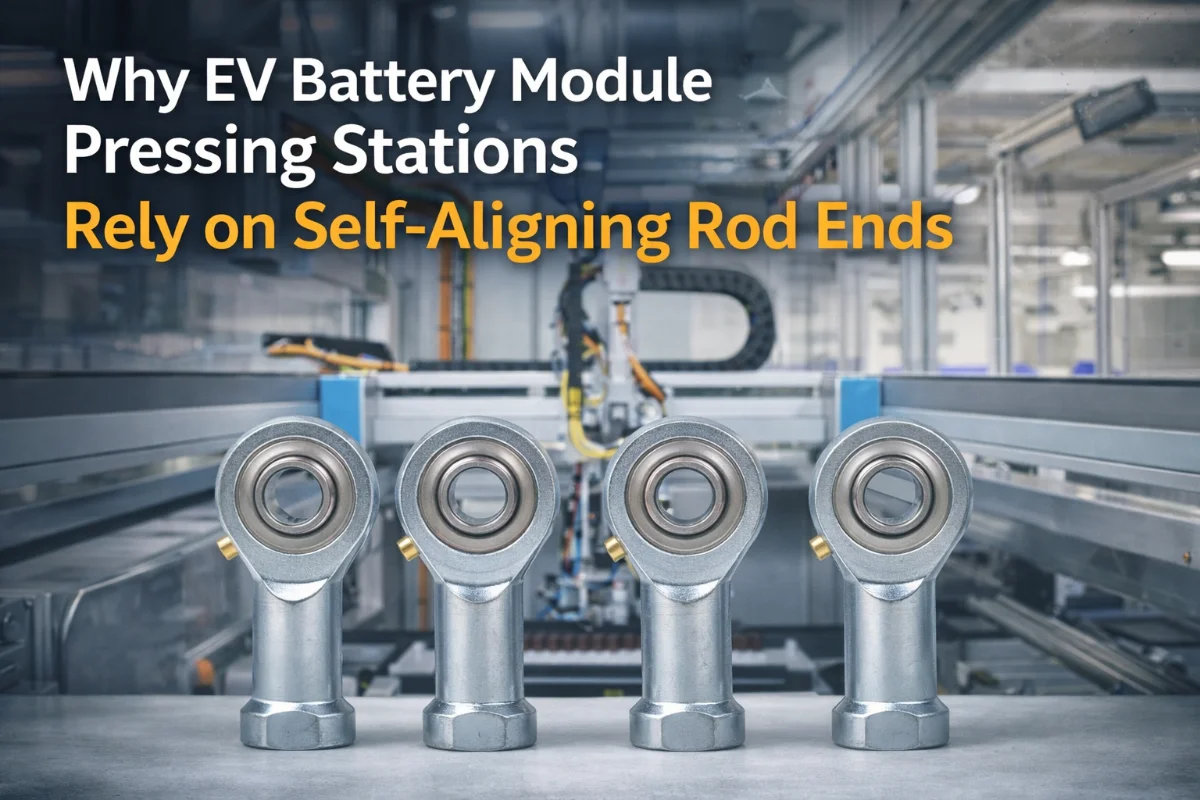
バッテリーモジュール加圧ステーションは、紙の上ではシンプルに見えます。サーボアクチュエータが工具板をセルのスタックに押し下げ、制御された力を加え、位置を保持します。しかし実際のメカニズムははるかに厳しいものです。加圧されるセルは高価で、不均一な荷重に敏感であり、軸からわずか数分の1ミリメートルずれただけの工具も許容されません。さらにアクチュエータ、フレーム、工具板、ガイド柱といったプレス機器は、CADモデルが示すほど完璧には動作しません。
理想と現実の間のこのギャップこそ、ロッドエンドが真価を発揮する場所です。
バッテリーモジュール加圧機内部の精度課題
現代のEVバッテリーモジュール(角形、ポーチ型、円筒形)は、厳密に管理された機械的条件下で組立られます。加圧作業は通常、いくつかの目的のいずれかを果たします。セルスタックを圧縮してセルと冷却板の間の電気的・熱的接触を確立すること、溶接や締結の前に負荷下でエンドプレートを座密させること、またはバスバーやコネクタを精密な力プロファイルで所定位置に圧入することです。
必要な力は大きく異なります。ポーチ型セルスタックへの軽圧では、モジュール長にわたって 20〜50 kN を加える場合があります。大型角形モジュールのエンドプレート加圧では、100〜200 kN 以上に達することが日常的です。これらすべての作業に共通するのは、加える力が均一に分散されるという要求です。工具の端に集中せず、位置ずれしたアクチュエータロッドによって偏らず、負荷下でわずかに動くフレームによってずれないことです。
この環境では、サブミリメートル精度のセル位置合わせが基本要件となります。各セル内部の電極は、セル製造時に厳しい公差で位置決めされています。モジュール組立時に横方向の力や傾き力が加わると、セルの完全性が損なわれるリスクがあり、少なくとも後工程の締結や溶接が依存する寸法管理が狂ってしまいます。
加圧ステーションにおける位置ずれの3つの原因
- 加圧ステーションのフレームは無作為に変形するわけではありませんが、確実に変形します。全加圧荷重下では垂直柱が計算可能な量だけたわみ、取り付け面が傾き、シリンダー取付点と工具接触面の関係が無負荷時の幾何からわずかにずれます。100 kN で加圧する機械では、0.1〜0.3 mm のフレームたわみは現実的で、産業用プレスの文献にも十分記録されています。
- 熱ドリフトももう一つの変動要因です。毎時数百サイクルで稼働する加圧ステーションは、アクチュエータ、ガイド柱、フレーム自体に熱を発生させます。鋼製フレームとアルミ製工具板の間の熱膨張差(軽量工具が好まれるEV製造では一般的)は、緩やかに進行し、生産中の測定が難しく、シフトを通じて累積する幾何学的変化をもたらします。
- 3つ目の要因は公差の累積です。組立チェーン内のすべての部品(アクチュエータフランジ、アダプタプレート、工具本体)は公差を持って製造されます。これらの公差が8〜10のインターフェースにわたって積み重なると、機械が1つのモジュールを加圧する前に、シリンダーロッドの理論中心線と工具接触面の中心との間に数分の1ミリメートルのずれが生じる可能性があります。
これらはいずれも設計や製造の欠陥ではありません。実際の運用条件下にある現実の機械システムの正常な挙動です。工学上の課題は、耐えられない部品に寄生荷重を導入することなく、これらにどう対応するかです。
重要なインターフェース:アクチュエータから工具板へ
アクチュエータロッドと工具板の接続部は、位置ずれによる損傷が最も速く蓄積する場所であり、ロッドエンドが最も重要な機能を発揮する場所でもあります。
このインターフェースに自動調心ジョイントがないと、シリンダー軸と工具板面の間の角度ずれはシリンダーロッドへの曲げモーメントとして作用します。サーボシリンダーやボールねじアクチュエータは軸方向荷重を正確に扱うように設計されており、曲げには対応していません。シリンダーロッドへのわずか 1〜2 kN の持続的な横荷重(加圧力に比べれば小さい)でも、シールの摩耗が加速され、ロッドの移動経路が歪み、数千サイクルにわたって累積する位置誤差が生じます。大量生産のEV製造環境では、計画外のダウンタイムと再校正サイクルにつながります。
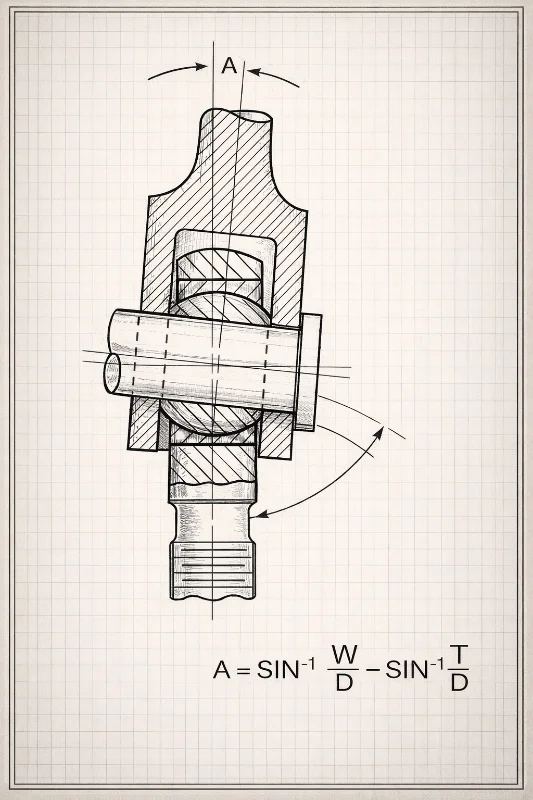
シリンダーと工具の接続部にロッドエンドを設けることで、この問題は解決します。ロッドエンドハウジング内の球面軸受により、工具板はモジュール表面に対して自然な平面接触位置を見つける一方、シリンダーロッドは設計された軸方向荷重経路を維持します。寄生曲げモーメントはアクチュエータに伝わることなく、ロッドエンドの幾何によって吸収されます。
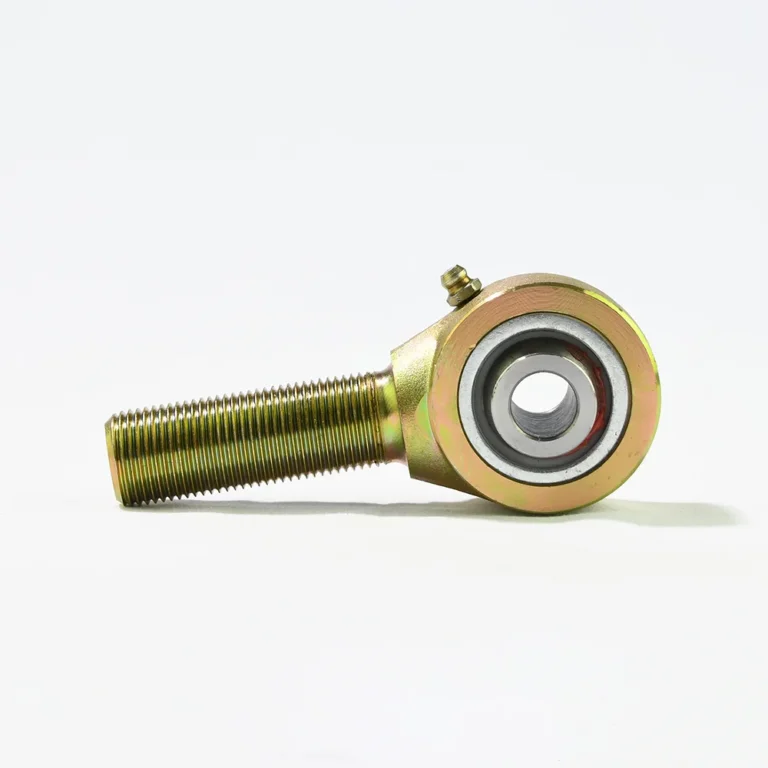
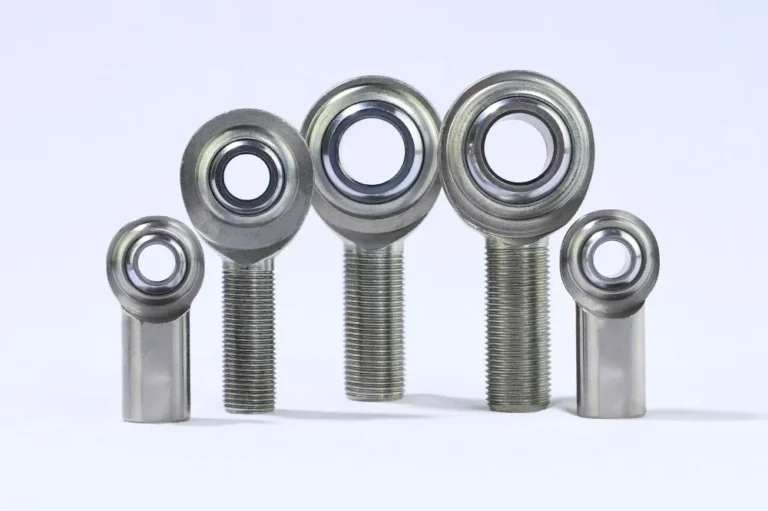
典型的な構成では、シリンダーロッド側にオネジ型ロッドエンドを使用し、工具板側にはクレビスブラケットまたはフランジ取付座と組み合わせます。ねじ噛合により作業長を微調整でき、初期セットアップや工具交換時に便利です。±6°〜±10°の角度許容能力は、ほとんどの加圧ステーション設置で発生する実際のずれを余裕をもってカバーします。
バッテリーモジュール作業で典型的な 50〜200 kN の加圧力に対しては、静的半径方向定格荷重 150〜600 kN のロッドエンドが一般的に指定され、動的荷重と加圧作業のサイクル性を考慮して 3〜5 倍の安全係数が適用されます。
構造エンジニアが留意すべき点があります。シリンダーロッド接続部にロッドエンドを追加すると、それまでの「固定-ガイド」端部条件が「ピン結合」端部に変わります。これによりロッドのオイラー座屈限界が低下します。プレス工学の参考資料によれば、適切なロッド径の選定で対応可能ですが、設計段階で再確認が必要です。特に負荷容量に近い長ストロークアクチュエータでは重要です。
力の測定について:このインターフェースのロッドエンドはアクチュエータを保護するだけでなく、精度を守ります。接続が剛体で位置ずれしていると、ロードセルは意図した加圧力と意図しない横荷重の合成を検出し、設置幾何に応じて読み取り値が 2〜8% ずれます。ロッドエンドは力ベクトルをロードセルの検出軸に対して垂直に保ちます。これはひずみゲージブリッジが校正されている方向です。その結果、測定値がより正確になります。
ロッドエンドが活躍するその他の場所
アクチュエータと工具のインターフェースが最も工学的な注目を集めますが、経験豊富なプレス設計者は、ロッドエンドが必要な場所はそこだけではないことを知っています。
工具の高さ・位置調整器も2番目に一般的な用途です。バッテリー加圧ステーションは複数のモジュールバリエーションを扱うことが多く、モデル切り替え時に工具板の位置調整が必要です。一端に右ねじロッドエンド、他端に左ねじを持つロッドとターンバックルの構成により、技術者は実効ロッド長を正確に伸縮できます。ピッチ 2 mm のねじでは1回転で 2 mm、1/4 回転で 0.5 mm 移動します。油圧もシムも不要で、右/左ねじの組み合わせは単一ねじ構成よりも振動による意図しない回転に対して強く抵抗します。
ロードセルの保護も、ロッドエンドが静かに重要な役割を果たすもう一つの場所です。ロードセルは純粋な軸方向荷重用に校正されています。位置ずれしたプレスラムからの曲げモーメントは、測定に寄生信号を持ち込みます。センサーは意図した加圧力に加えて存在する横荷重も検出してしまいます。設置幾何によっては、この測定誤差は典型的な加圧力において値の 5〜10% に達することがあります。ロードセルインターフェースのロッドエンドは力ベクトルを検出軸に正しく整合させ、機械の稼働寿命を通じてこの誤差源を排除します。
エンドプレート用クランプアームは、ピボットポイントにロッドエンドがあると効果的です。特に駆動シリンダーがクランプレバーに接続する箇所で有効です。アームが可動弧を描いて動く間、シリンダー軸とレバーの間の幾何は連続的に変化します。ロッドエンドピボットはこれを自然に処理しながら、クランプ荷重方向に対しては剛性を保ちます。
ガイド柱の接続にはより慎重な検討が必要です。一部の加圧ステーション設計、特に「フローティングプラテン」構成(荷重下でプラテンが自調心できるよう意図的に許容する設計)では、ガイド柱インターフェースのロッドエンドや球面滑り軸受が制御された角度追従性を提供し、焼き付きを防ぎます。これは意図的な設計戦略であり、一般的な推奨ではありません。剛性リニアガイドブッシュを使用する標準的な加圧ステーションではこの処理は不要であり、かえって性能を損ないます。剛性ガイドのプラテンが設計意図であれば、リニアブッシュが正しい選択です。
EVバッテリー製造環境に適したロッドエンドの選定
レーシングカー用サプライヤーのカタログ標準ロッドエンドが、ここで自動的に正しい選択になるとは限りません。製造環境は、ほとんどのモータースポーツ用途が直面しない要件をもたらします。
無給油動作。 バッテリーセル製造ラインは、機械部品上のオイルやグリースと相容れない清浄度レベルで稼働します。潤滑剤によるセルや電極の汚染は歩留まり問題であり、工具付近でグリースがにじみ出るロッドエンドは許容できないリスクです。PTFEライナー付きロッドエンドはこれに直接的に対応します。ボールとレース間の PTFE/繊維複合ライナーが外部潤滑剤なしで自己潤滑を提供します。高サイクルプレス設備では実際の運転コストである再給油間隔が不要になります。 PTFEライナー付きステンレスロッドエンド は、製薬やクリーン製造環境で使用される場合、標準的な鋼製の代替品よりも、定期的な消毒条件下で一貫して長い寿命を示します。
PTFE ライナーは通常 120〜150°C までの動作温度で評価されており、通常運転のバッテリー加圧ステーションをカバーします。トレードオフは、焼入れ鋼同士の構成に比べて動的負荷容量が低下することです。そのため、メンテナンスフリー用途では安全係数がこれまで以上に重要になります。3〜6 秒のサイクルタイムで稼働する高速 EV ラインでは、動的定格荷重とライナーの摩耗寿命が、静的負荷容量ではなくメンテナンス間隔の実際の制限要因となることがよくあります。
材質:316L ボディ、440C ボール。 EV製造環境の加圧ステーションは、穏やかな水性洗剤やアルコール系ワイプで定期的に清掃されます。標準亜鉛めっきの炭素鋼は、これらの条件下で時間とともに腐食します。本体とハウジングは耐食性のために 316L ステンレス鋼であるべきです。接触荷重と摩耗を受けるボールは、通常 440C ステンレスまたは硬クロムめっき鋼です。440C は 316L よりも硬く耐摩耗性に優れており、316L はサイクル荷重下の軸受面には柔らかすぎます。どちらの材質も、高品質のメンテナンスフリーロッドエンド設計のほとんどで併用されています。
角度許容範囲とそのトレードオフ。 バッテリー加圧ステーションの幾何では、主アクチュエータインターフェースで通常 ±4°〜±8° が必要です。工具調整リンケージには ±15° 以上が必要な場合があります。トレードオフを理解する価値があります。角度許容能力と半径方向負荷容量は、角度が増すにつれて逆方向に動きます。±25° のロッドエンドは、±6° の同等ボディサイズより低い静的定格荷重になります。利用可能な最大値ではなく、実際に必要な角度を指定してください。
精密用途における内部クリアランス。 標準ロッドエンドは、ボールとライナーの間に約 0.02〜0.05 mm の内部半径方向クリアランスを持っています。ほとんどの加圧用途では問題になりません。圧縮深さの公差が非常に厳しいステーション(例:±0.05 mm 以下)では、このクリアランスがアプローチから加圧への遷移時に小さな機械的デッドバンドを生みます。このような場合には、プリロード付きまたはゼロクリアランスの球面軸受が選択肢となり、指定する価値があります。
ねじの緩み防止。 高サイクル加圧用途では、ねじシャンクが振動によって緩むことがあります。適切な取り付けには、ねじロック剤や機械的固定(ジャムナット、安全ワイヤ)による緩み防止が含まれます。ロッドエンド設置の参考資料に記載されているように、これは特に垂直設置で重要です。重力による緩みが振動の影響に加わるためです。ターンバックル構成での右/左ねじの組み合わせは、単一ねじ構成よりも本質的に安全です。
加圧ステーション用ロッドエンド選定のための実践的チェックリスト
上記の設計上の考慮事項は、実行可能な選定シーケンスに整理できます。
まず荷重と幾何:
- 最大静的加圧力を計算し、ロッドエンドの静的半径方向定格荷重に 3〜5 倍の安全係数を適用する
- 長ストロークアクチュエータでは、ロッドエンドにピン端部条件を追加した後に座屈荷重を再確認する
- 各インターフェースの最大角度ずれを見積もる。フレームたわみ、熱ドリフト、公差の累積を考慮する
- ねじサイズと噛み込み長さがアクチュエータロッドの仕様と一致していることを確認する
次に環境:
- Lubrication-free required? Specify PTFE-lined
- Regular cleaning with aqueous or solvent-based agents? Specify 316L body with 440C ball
- Confirm PTFE liner temperature range covers operating conditions (−65°C to +150°C handles all standard pressing station environments)
Application-specific last:
- Tooling adjusters: specify left-hand/right-hand thread pair; the self-locking geometry is worth the small extra cost
- Load cell interfaces: select rod end with low-friction liner to minimize force measurement hysteresis
- Ultra-high precision compression depth control (±0.05 mm or tighter): consider pre-loaded zero-clearance spherical bearings
- High-cycle installations: add jam nuts and thread locking compound regardless of orientation; plan for periodic inspection
SYZ Machine supplies industrial rod ends in standard steel and full stainless configurations, with PTFE-lined options across common metric thread sizes (M10–M64) used in industrial pressing equipment. Custom thread forms and body configurations are available for stations with non-standard actuator interfaces.