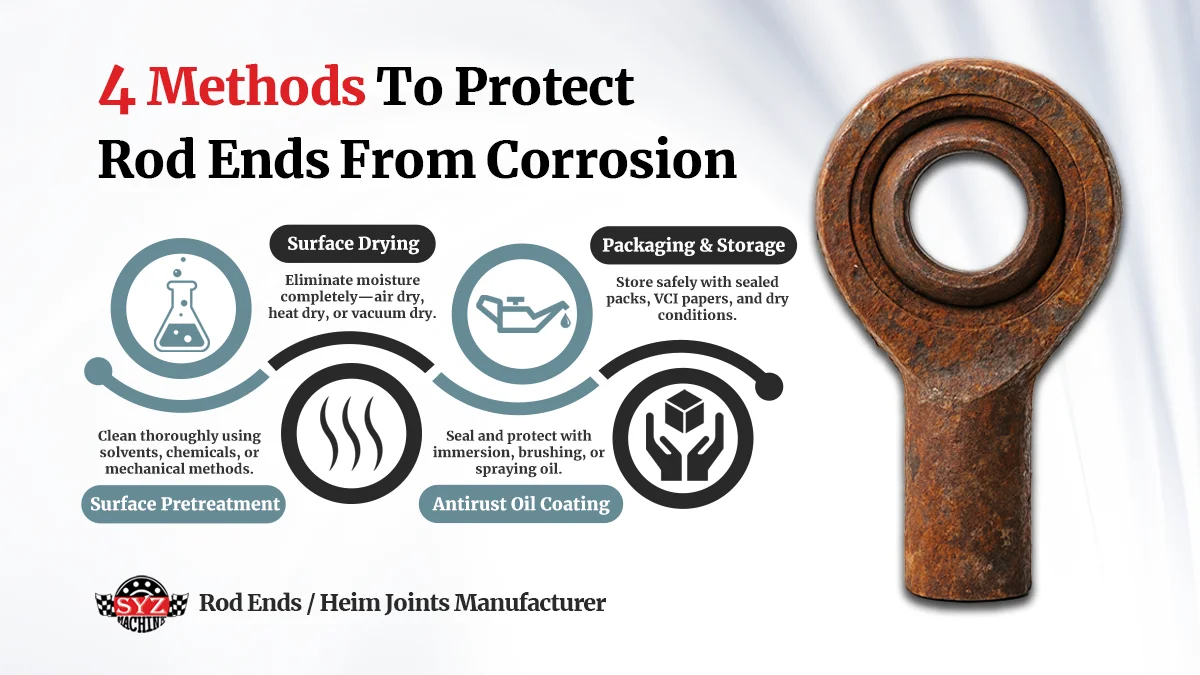
ロッドエンドの腐食は、耐久性と機械的性能に影響を及ぼす一般的な問題で、対象はモータースポーツから産業機械まで幅広く及びます。腐食の問題は外観だけのものではありません。疲労き裂や関節部の動きの低下を招き、重大な場面ではシステムの故障につながることもあります。ロッドエンドを腐食から保護するには、環境的な原因と工学的な対策の両方を理解することが重要です。本記事では、ロッドエンドの腐食メカニズム、材料と表面処理の選択、リスクの高い使用環境、実用的な保護対策を包括的に解説します。
ロッドエンドの材料と表面処理
ロッドエンドの耐食性は、母材と表面処理に大きく左右されます。材料やコーティングごとに、水分・薬品・温度変化への反応は異なります。これらの違いを理解することで、エンジニアは各環境に適した製品を選定できます。
主な材料
炭素鋼
- コストパフォーマンスに優れるが、保護コーティングがないと錆びやすい。
- 乾燥した環境やリスクの低い環境でよく使用される。
クロモリ鋼(合金鋼)
- 炭素鋼より強度が高く、中程度の耐食性を持つ。
- 屋外使用ではめっきと組み合わせることが多い。
ステンレス鋼(例:304 または 316)
- 耐食性が高く、海洋や薬品用途に適する。
- 316 は塩水環境で特に有効。
アルミニウム合金
- 軽量で適度な耐食性があり、保護強化のためにアルマイト処理されることが多い。
- 軽荷重用途や重量を重視する用途に適する。
表面仕上げと処理
亜鉛めっき
- 経済的な防食手段で、穏やかな暴露環境でよく使用される。
- クロメート処理と組み合わせると保護性が向上する。
ニッケルめっき・クロームめっき
- 耐食性と光沢のある仕上がりの両方を提供。
- 価格は高めで、高性能用途や装飾用途に使用される。
アルマイト処理(アルミニウム用)
- アルミニウム表面に保護酸化被膜を形成する。
- 耐摩耗性・耐食性に優れる。
黒色酸化被膜(ブラックオキサイド)処理
- 外観性があり中程度の保護力があり、屋内用途で一般的。
- 防食性を高めるには油塗布が必要。
ロッドエンドの腐食が進行しやすい環境
高品質な材料でも、過酷な環境では腐食が発生することがあります。ロッドエンドの腐食リスクを高める代表的な使用シーンは次のとおりです。
海洋・沿岸用途
- 塩水噴霧に常にさらされる
- 高湿度が電気化学反応を加速する
オフロード車両・農業機械
- 泥、肥料、凍結防止剤(道路塩)が腐食を促進する
- 日常的な衝撃と摩耗が保護皮膜を削る
産業機械
- 酸や溶剤を含む薬品への曝露
- 熱と湿度が腐食作用を増幅する
モータースポーツ・高性能車
- ブレーキダストや熱サイクルが表面処理を劣化させる
- 輸送や保管中の雨・雪への曝露
環境が腐食に与える影響を詳しく知りたい方は、記事腐食:自然の現象でありながら制御可能なプロセスが技術的な視点を提供します。
金属腐食に影響する主な要因とは?
金属腐食は、内部・外部のさまざまな要因によって引き起こされます。例:
- 金属自体の化学組成と組織構造
- 温度と湿度
- 金属表面に接触する物質の種類
なぜ手の汗が金属を錆びさせるのか?
人の汗は、無色透明またはやや黄色みを帯びた、塩味のある弱酸性の液体です。pH 値は 5〜6 の範囲です。その成分には、ナトリウム, カリウム, カルシウムやマグネシウムなどの塩類のほか、尿素、乳酸、クエン酸などの有機酸も少量含まれています。
汗が金属に触れると、金属表面に汗の皮膜が形成されます。この皮膜は電気化学反応を引き起こし、錆につながる可能性があります。
汗は避けられないものです。手による腐食を防ぐには、製品に直接触れないことが重要です。手袋の着用、指紋を付けない工夫、専用工具の使用を心がけてください。
ロッドエンドを腐食から守る方法
以下では、ロッドエンドの腐食を防ぐための実証済みの実践的な方法をいくつか紹介します。このセクションでは、業界の慣行と科学的処理の両方を取り上げます。
ステップ 1:ロッドエンドの表面前処理
表面洗浄:適切な洗浄方法は、ロッドエンドの表面の性質とその時点の実際の状態に基づいて選定する必要があります。一般的な方法としては、溶剤洗浄、化学処理洗浄、機械的洗浄があります。
洗浄溶剤とは?
溶剤とは、他の化合物を溶解・軟化・融解・抽出できる化合物のことです。溶剤は有機と無機の 2 つに分けられます。
- 有機溶剤 は炭素を含み、しみ抜き、衣料のドライクリーニング、塗料の溶解、接着剤の除去などによく使用されます。
- 無機溶剤 は炭素を含まず、水を除き、専門研究機関の外で使用されることはまれです。
洗浄溶剤の種類
酸素含有溶剤: 名前のとおり、酸素の分子構造を含む溶剤です。石油製品由来で、一般に毒性が低く溶解力が高いのが特徴です。
炭化水素系溶剤: 石油由来の溶剤で、化学構造に水素原子と炭素原子を含みます。複雑な化学構造を持つ場合があります。
ハロゲン系溶剤: 分子構造にハロゲン原子を含む溶剤です。一般的に安定で難燃性があり溶解力が高いため、精密洗浄をはじめ産業界で広く使用されています。
化学処理洗浄
化学処理洗浄は、酸性またはアルカリ性の溶液を使って、錆・スケール・酸化層などの表面汚染物を化学的に溶解する方法です。リン酸や塩酸などの酸性溶液はひどい錆の除去によく用いられ、アルカリ性溶液は油分・グリース・有機残留物の除去に効果的です。後続のコーティングやめっきのために精密な表面調整が求められる場合に特に適した方法です。
機械的洗浄
機械的洗浄は、研磨や衝撃の作用で汚染物を物理的に除去する方法です。一般的な手法には、ブラスト加工、ワイヤーブラシ処理、研削加工、サンディングなどがあります。機械的洗浄は、ひどい錆やスケールのような頑固な表面残留物を効果的に取り除き、コーティングの密着性向上に理想的な粗面を形成します。表面の汚染が激しい場合や、精密な化学洗浄が現実的でない場合に採用されるのが一般的です。
ステップ 2:表面乾燥
ロッドエンドの洗浄後は、濾過した圧縮空気、120〜170 °C に設定した乾燥機、または清潔なガーゼで乾燥できます。
乾燥では、湿度レベル、乾燥時間、乾燥用具・設備の清浄度の管理も併せて考慮します。
重要用途では、真空乾燥や熱風循環オーブンを用いて残留水分を完全に除去することもあります。乾燥後は再汚染を防ぐため、ロッドエンドを速やかに取り扱ってください。周囲の湿気や汚染物にさらされると、表面の清浄度は急速に損なわれます。
さらに、圧縮空気が適切に濾過され油分を含まないことも不可欠です。微量の油でも、後続のコーティングや保護処理に悪影響を及ぼす可能性があります。
ステップ 3:防錆油の塗布
浸漬法: ロッドエンドを防錆グリースに浸し、表面に保護油の膜を形成します。油膜の厚さは、グリースの温度や粘度を調整して制御できます。
刷毛塗り法: 刷毛塗りでは、たまりを避け、塗り残しがないよう注意します。
噴霧法: 一般的に、約 0.7 MPa の圧力の濾過圧縮空気でロッドエンドを噴霧します。この方法は溶剤で希釈した防錆油や薄層油に適しますが、厳格な消防安全と労働保護対策が必要です。
ステップ 4:梱包と保管
適切な梱包と保管は、生産の過程でロッドエンドに施した防錆措置を維持するために不可欠です。適切な保管条件と梱包材がなければ、どれほど優れた防錆対策も早い段階で効果を失う可能性があります。
密閉梱包:真空密封や密閉性の高い袋は、輸送中や長期保管中の湿気の侵入を防ぎます。
VCI 紙・VCI 袋:気化性防錆剤(VCI)は保護蒸気を放出し、金属表面を覆って腐食を防ぎます。
乾燥剤の使用:梱包材に乾燥剤を入れると残留湿度を効果的に吸収し、輸送・保管中の腐食リスクを低減できます。
温湿度管理された保管:安定した温度・湿度環境を維持することで、特に長期保管におけるロッドエンドの腐食の可能性を大幅に減らせます。
ロッドエンドの腐食は、農業・海洋・モータースポーツのような過酷な環境では見過ごせない問題です。腐食につながる材料・表面処理・使用環境を理解し、表面前処理から適切な保管まで的確な保護対策を講じることで、メーカーとエンジニアはロッドエンドの寿命を大きく延ばせます。予防にかかるコストは、予期しない故障より常に低く抑えられます。部品の調達でも新システムの設計でも、ロッドエンドの腐食に真剣に取り組むことが、長期的な性能と安全の鍵となります。
腐食対策と同じくらい、材料・潤滑・アクセサリーも重要です。完全なフレームワークは、当社のハイムジョイント購入ガイド.